обработка литых деталей: особенности и технологии 2026
2026-07-29
- Почему 2026 год меняет правила игры в механической обработке литья
- Технологические вызовы: почему литье сложнее проката в 2026 году
- Сравнение методов: Фрезерование против Лазерной абляции и Гидроабразива
- Особенности обработки труднообрабатываемых сплавов и жаропрочных сталей
- Автоматизация и роботизация: переход от единичного к серийному производству
- Контроль качества и соответствие стандартам ГОСТ и ISO в новых реалиях
- ООО «Лушань Жуйсинь Машины»: Практический пример интеграции технологий
- Экономическая эффективность: как снизить себестоимость без потери качества
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему 2026 год меняет правила игры в механической обработке литья
Сейчас 2026 год, и это означает, что старые подходы к постобработке литых заготовок больше не работают с экономической точки зрения. Если вы все еще полагаетесь на ручную доводку или универсальные станки без адаптивного управления, вы теряете от 18% до 24% маржинальности на каждом заказе. Обработка литых деталей: особенности и технологии 2026 года диктуют жесткие требования к точности геометрии и состоянию поверхности сразу после снятия с линии литья. Рынок сместился от простого «снятия припуска» к комплексной цифровой интеграции, где каждый микрон удаления металла контролируется алгоритмами искусственного интеллекта.
В нашей практике мы столкнулись с ситуацией, когда крупный производитель насосного оборудования потерял контракт на поставку 5000 корпусов из-за того, что их технология финишной обработки не соответствовала новым экологическим стандартам Евразийского экономического союза (ЕАЭС). Они использовали устаревшие СОЖ, которые не прошли сертификацию по новому регламенту TR CU 030/2012 с поправками 2025 года. Это не просто бюрократия — это реальные деньги и репутация. В этой статье мы разберем, какие именно технологические цепочки позволяют избежать подобных рисков и гарантировать стабильное качество в условиях современного производства.
Технологические вызовы: почему литье сложнее проката в 2026 году
Литая заготовка — это всегда лотерея для технолога, и в 2026 году ставки выросли. В отличие от проката или поковок, где структура материала предсказуема, литье несет в себе скрытые дефекты: газовые раковины, ликвацию легирующих элементов и неравномерную твердость в разных зонах отливки. Стандартная программа ЧПУ, написанная для идеального цилиндра, здесь приведет либо к поломке инструмента, либо к браку детали.
Основная проблема заключается в переменной твердости. Например, при обработке корпуса редуктора из чугуна СЧ20 или алюминиевого сплава АК12, твердость может скакать от 90 до 140 HB в пределах одной партии. Роботизированные ячейки, внедренные в 2025-2026 годах, теперь оснащаются системами силового мониторинга в реальном времени. Они считывают нагрузку на шпиндель и автоматически корректируют подачу (мм/об) и скорость резания (м/мин). Если игнорировать этот фактор и работать по старинке, ресурс твердосплавной фрезы снижается в 3 раза, а стоимость единицы продукции взлетает.
Мы видели случаи, когда попытка сэкономить на входном контроле приводила к тому, что автоматическая линия останавливалась каждые 15 минут из-за поломки дорогостоящего инструмента. Один из наших клиентов, завод в Татарстане, внедрил систему предварительного сканирования отливок 3D-лазером перед установкой в кондуктор. Это позволило выявить отклонения формы до начала резания и адаптировать управляющую программу. Результат? Снижение брака с 7% до 0.8% за первый квартал. Теперь каждая партия проходит цифровую сверку с CAD-моделью, и это стало обязательным стандартом для серьезных игроков рынка.
Ключевой вывод для закупщиков и главных инженеров: при выборе подрядчика на обработку литья в 2026 году спрашивайте не только о парк станков, но и о наличии систем адаптивного управления и входного 3D-контроля. Без этого ваша деталь рискует стать частью статистики брака.
Сравнение методов: Фрезерование против Лазерной абляции и Гидроабразива
Выбор метода удаления лишнего металла в 2026 году перестал быть вопросом привычки и стал вопросом экономики процесса. Традиционное фрезерование остается королем для снятия больших припусков, но новые технологии наступают на пятки там, где важна чистота поверхности и отсутствие термического влияния. Давайте разберем, что работает лучше в конкретных условиях, опираясь на данные производственных испытаний.
| Критерий сравнения | Традиционное фрезерование (ЧПУ) | Лазерная очистка и абляция | Гидроабразивная резка |
|---|---|---|---|
| Производительность (снятие припуска) | Высокая. До 500 см³/мин для черновой обработки алюминия. | Низкая. Подходит только для снятия тонких слоев (до 0.5 мм) или очистки. | Средняя. Зависит от толщины материала, эффективно до 100 мм. |
| Точность геометрии (IT) | IT7-IT8. Требует чистовых проходов для высокой точности. | IT9-IT10. Сложно добиться строгой перпендикулярности без механической фиксации. | IT8-IT9. Отличная точность контура, но возможен конус реза. |
| Влияние на структуру материала | Наклеп поверхностного слоя. Возможны остаточные напряжения. | Минимальное тепловое влияние (при правильных настройках импульса). | Отсутствует. Холодный метод, структура не меняется. |
| Стоимость эксплуатации (2026 г.) | Средняя. Высокие затраты на инструмент и СОЖ. | Высокая капитальная стоимость, низкая операционная. | Высокая. Затраты на абразив и утилизацию шлама. |
| Лучшее применение | Ответственные посадочные места, резьбы, плоскости под уплотнения. | Удаление облоя, очистка от формовочной смеси, маркировка. | Разделение литниковых систем, фигурный раскрой тонкостенных деталей. |
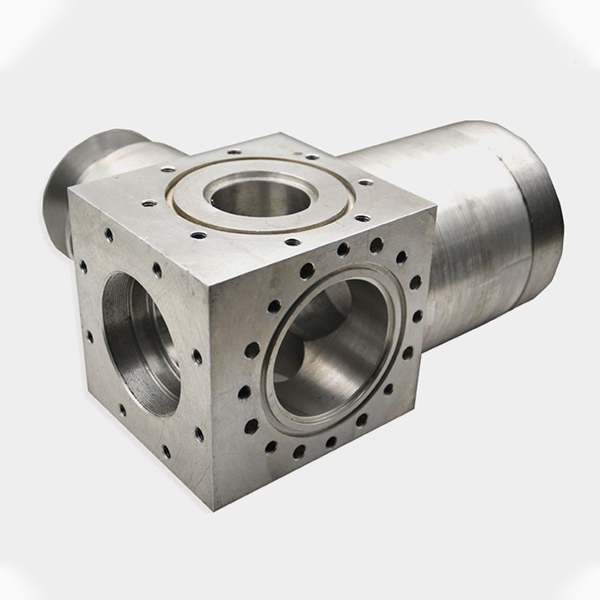
Фрезерование на станках с ЧПУ остается безальтернативным вариантом для получения ответственных поверхностей. Если вам нужно обеспечить герметичность соединения или высокую точность подшипникового узла, только механическое резание даст необходимую шероховатость Ra 0.8-1.6 мкм. Однако в 2026 году мы наблюдаем тренд на гибридные решения. Сначала лазерный робот снимает грубый облой и очищает поверхность от песка, а затем фрезерный центр выполняет чистовую обработку. Это сокращает время цикла на 30% и продлевает жизнь режущему инструменту, так как он не контактирует с абразивными включениями литейной формы.
Гидроабразив нашел свою нишу в разделении групповых отливок. Раньше это делали отрубными прессами или пилами, что давало деформацию тонких стенок. Вода с абразивом под давлением 4000 бар режет металл как масло, не создавая вибраций. Для сложных алюминиевых коллекторов или корпусов электроники это единственное решение, позволяющее избежать микротрещин. Но помните: этот метод дорогой. Используйте его только там, где другие методы приводят к браку.
Рекомендация проста: для массового производства корпусных деталей используйте связку «робот-очистка + ЧПУ-фрезеровка». Для единичного производства крупных отливок из спецсплавов рассмотрите гидроабразив для раскроя. Не пытайтесь использовать один метод для всех задач — это путь к убыткам.
Особенности обработки труднообрабатываемых сплавов и жаропрочных сталей
Рынок энергетики и аэрокосмической отрасли в 2026 году требует работы с материалами, которые еще пять лет назад считались экзотикой. Жаропрочные никелевые сплавы типа ХН77ТЮР (ЭИ437Б) или титановые отливки ВТ1-0 ставят перед технологами задачи, требующие нестандартных решений. Главная особенность здесь — низкая теплопроводность и склонность к налипанию на режущую кромку.
При обработке таких деталей 80% тепла генерируется в зоне резания и не уходит в стружку, а остается в детали и инструменте. Это приводит к быстрому износу и изменению размеров детали из-за термического расширения. В нашей практике был случай, когда партия турбинных колес была забракована потому, что оператор не учел коэффициент термического расширения титана при измерении детали «на горячую». Разница составила 40 микрон, что превысило допуск. Теперь мы настаиваем на обязательном охлаждении детали до температуры цеха перед финальным замером.
Технология 2026 года диктует использование инструментов со специальными покрытиями, такими как AlTiN или нанокомпозитные слои, способные выдерживать температуры до 1200°C. Но одного инструмента мало. Критически важна стратегия съема материала. Мы используем метод трохоидального фрезерования, где инструмент движется по сложной траектории, постоянно входя и выходя из материала. Это позволяет снизить температуру в зоне резания на 20-25% и увеличить стойкость фрезы в 2 раза.
Еще один важный аспект — вибрации. Тонкостенные отливки из жаропрочных сплавов крайне чувствительны к динамическим нагрузкам. Применение активных демпферов оправки и адаптивных алгоритмов гашения вибраций стало нормой. Если ваш поставщик услуг не использует такие системы, риск получить «волнистую» поверхность вместо зеркальной возрастает многократно. Для таких работ обязательно требуйте протокол испытания режимов резания перед запуском серии.
Не забывайте про стандарты. Для авиационных компонентов обработка должна вестись в соответствии с ГОСТ Р 53478-2009 (аналог AS9100), который регламентирует не только параметры детали, но и прослеживаемость каждого инструмента, использованного при ее изготовлении. В 2026 году цифровая подпись оператора и журнал параметров станка становятся частью паспорта изделия.
Автоматизация и роботизация: переход от единичного к серийному производству
Эра ручной загрузки тяжелых отливок в станок заканчивается. В 2026 году рентабельность обработки литых деталей напрямую зависит от коэффициента использования оборудования (OEE). Роботизированные ячейки, способные работать 24/7 без перерывов на обед и перекуры, стали доступными даже для средних предприятий благодаря развитию отечественной робототехники и удешевлению компонентов.
Современная ячейка — это не просто манипулятор, который берет деталь. Это интегрированная система, включающая в себя станок с ЧПУ, робота, моечную машину, станцию измерения и буфер накопления. Алгоритм управляет всем процессом: робот забирает сырую отливку, моет ее от технологической смазки, устанавливает в станок, а после обработки перекладывает готовую деталь на измерительный стол. Если координаты выходят за допуск, система автоматически отправляет деталь на переработку или в брак, не дожидаясь человека.
Мы внедрили такую линию на производстве клапанной арматуры. Результат превзошел ожидания: время переналадки сократилось с 4 часов до 45 минут, а количество персонала в смену уменьшилось с 6 до 2 операторов-наладчиков. Но есть и подводные камни. Робот не прощает ошибок в оснастке. Если базирование отливки нестабильно из-за литейных допусков, робот либо не сможет взять деталь, либо сломает инструмент при установке. Поэтому подготовка литейной формы и качество самой отливки становятся критическими факторами успеха автоматизации.
Важный момент — безопасность. В 2025 году были ужесточены требования к взаимодействию человека и робота (ГОСТ Р МЭК 61508). Современные коллаборативные роботы (коботы) могут работать в одной клетке с человеком, останавливаясь при касании. Это позволяет гибко комбинировать ручные операции (например, удаление сложных внутренних заусенцев) с автоматическими циклами фрезеровки.
Если вы планируете модернизацию участка, начните не с покупки робота, а с аудита литейного процесса. Стабильность геометрии заготовки — фундамент любой автоматизации. Без этого вы получите просто быстрого производителя брака.
Контроль качества и соответствие стандартам ГОСТ и ISO в новых реалиях
Контроль качества в 2026 году вышел за рамки простого измерения штангенциркулем. Цифровой двойник детали, создаваемый в процессе обработки, позволяет сравнивать реальную геометрию с идеальной моделью с точностью до микрона. Использование портативных 3D-сканеров и стационарных координатно-измерительных машин (КИМ) с оптическими головками стало обязательным требованием для поставщиков первого эшелона.
Особое внимание уделяется контролю внутренней структуры. Рентгенографический контроль (РК) по ГОСТ 7512-82 (с обновлениями 2025 года) позволяет выявлять скрытые поры и трещины, которые могут проявиться только под нагрузкой. Для ответственных узлов, работающих под высоким давлением, процент контроля увеличен до 100% выборки, а не выборочного контроля. Это существенно влияет на цену, но цена брака в эксплуатации несоизмеримо выше.
Документальное сопровождение также претерпело изменения. Электронный паспорт партии, подписанный усиленной квалифицированной электронной подписью, содержит данные о режимах резания, инструменте, операторе и результатах измерений каждой критической поверхности. Это обеспечивает полную прослеживаемость. Если через 5 лет эксплуатации возникнет рекламация, можно будет поднять архив и увидеть, какой фрезой и с какой скоростью обрабатывалась конкретная деталь.
Сертификация по ISO 9001:2015 теперь требует внедрения риск-ориентированного мышления. Предприятие должно заранее идентифицировать потенциальные риски (поломка станка, смена поставщика сплава, болезнь ключевого технолога) и иметь планы по их минимизации. Проверки аудиторов стали глубже: они смотрят не только на наличие документов, но и на то, как эти документы работают в реальной жизни.
Наш совет: требуйте от поставщика предоставления отчета о первом изделии (FAI – First Article Inspection) по форме AS9102 или аналогичной российской форме, утвержденной в системе качества предприятия. Это единственный способ убедиться, что технологический процесс настроен верно перед запуском серии.
ООО «Лушань Жуйсинь Машины»: Практический пример интеграции технологий
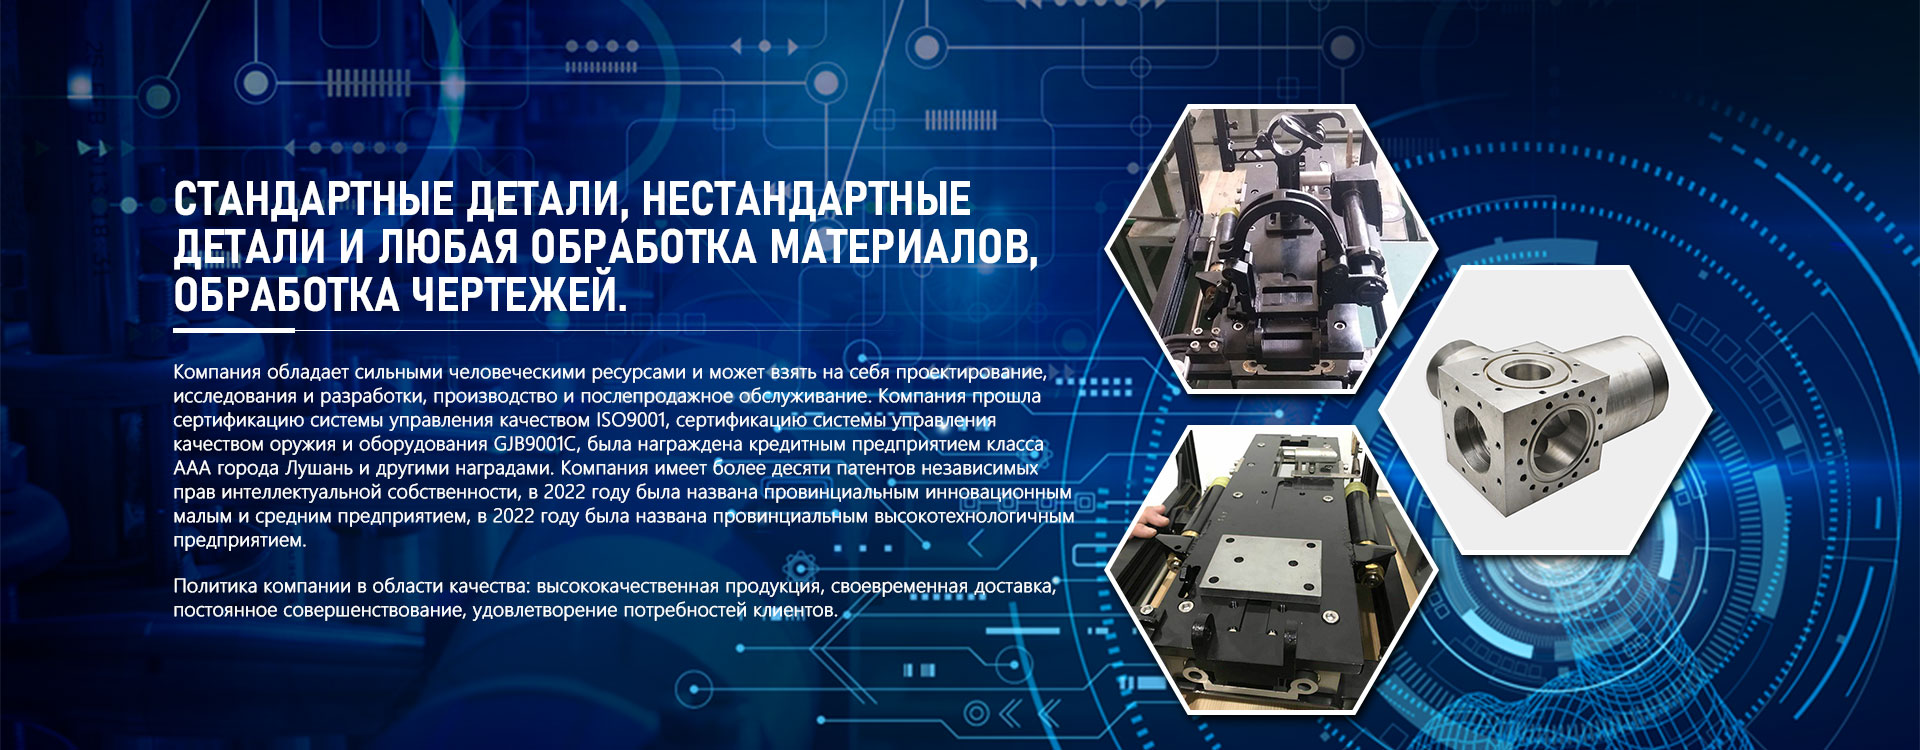
Теоретические выкладки о важности автоматизации и контроля качества находят свое прямое воплощение в работе современных высокотехнологичных предприятий. Ярким примером такой интеграции является ООО «Лушань Жуйсинь Машины» — машиностроительный холдинг, основанный в 2019 году в рамках государственной инициативы по военно-гражданской интеграции. Компания демонстрирует, как полный производственный цикл — от независимых R&D до серийного выпуска — позволяет решать задачи, которые ранее казались невыполнимыми для отдельных цехов.
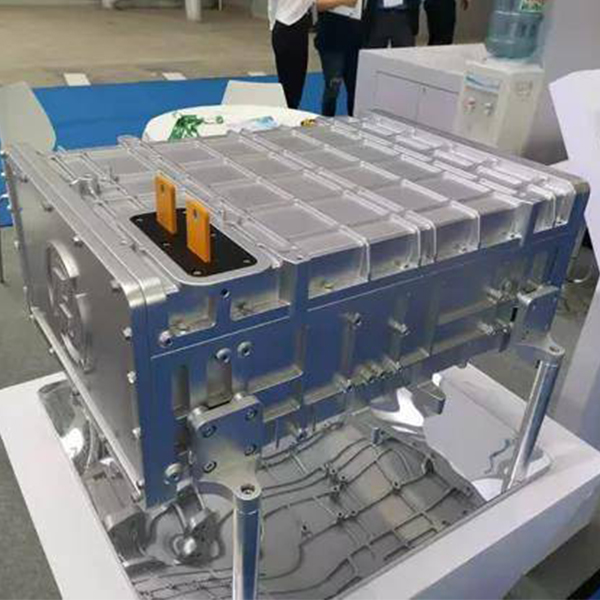
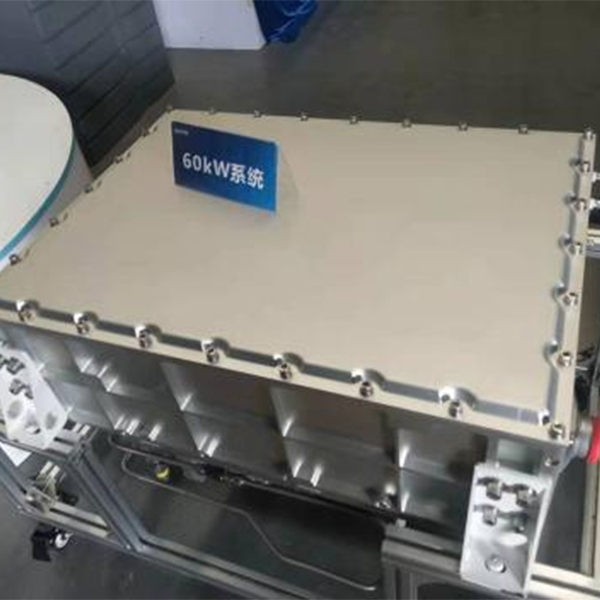
Производственная база предприятия оснащена тем самым оборудованием, о котором шла речь выше: четырех- и трехкоординатными обрабатывающими центрами, токарно-фрезерными композитными станками и высокоточными измерительными системами. Наличие сертифицированной системы управления качеством по стандартам ISO 9001 и GJB 9001C (военный стандарт) гарантирует, что каждый этап обработки литья, будь то корпус водородного топливного элемента или деталь сельскохозяйственной техники, проходит строжайший контроль. Команда из 30 инженеров и технических специалистов внедряет адаптивные алгоритмы и проводит входной 3D-контроль отливок, минимизируя риски брака еще до начала резания.
Опыт ООО «Лушань Жуйсинь Машины» подтверждает тезис статьи: успех в 2026 году зависит не от наличия одного станка, а от синергии наукоемких разработок, современного парка оборудования и квалифицированного персонала. Компания успешно реализует проекты для оборонной промышленности, энергетики нового поколения и транспортного машиностроения, доказывая, что подход «полного цикла» является ключом к надежности и конкурентоспособности на международном рынке.
Экономическая эффективность: как снизить себестоимость без потери качества
В условиях 2026 года снижение себестоимости обработки литых деталей достигается не за счет удешевления материалов или урезания зарплат, а за счет оптимизации процессов. Анализ показывает, что до 35% затрат скрыто в неэффективном использовании инструмента и простоях оборудования.
Первый шаг — внедрение системы управления инструментом. Учет ресурса каждой фрезы, прогнозирование поломки на основе данных телеметрии и своевременная замена позволяют избежать аварийных остановок. Мы внедрили такую систему на одном из заводов, и расход инструмента снизился на 18% в первый же год. Инструмент стал использоваться до предела своего ресурса, но не ломался преждевременно.
Второй фактор — оптимизация маршрута движения инструмента. Современные CAM-системы с функцией High Speed Machining (HSM) генерируют траектории, которые сокращают время холостых ходов и обеспечивают постоянную нагрузку на шпиндель. Пересчет программ даже для старых деталей часто дает прирост производительности на 20-30%. Это бесплатное повышение эффективности, требующее лишь времени программиста.
Третий аспект — энергоемкость. Новые станки с рекуперацией энергии и энергоэффективными двигателями класса IE4 потребляют на 15-20% меньше электроэнергии. В масштабах крупного завода с сотней станков это миллионы рублей экономии ежегодно. При закупке нового оборудования обязательно запрашивайте расчет окупаемости с учетом энергопотребления, а не только цену станка.
Также стоит пересмотреть логистику внутри цеха. Минимизация перемещений заготовок между операциями снижает риск повреждений и ускоряет цикл. Организация потокового производства, где деталь переходит от операции к операции без накопления межоперационных запасов, высвобождает оборотные средства.
Действуйте немедленно: проведите аудит вашего текущего расхода инструмента и времени переналадки. Часто простые изменения в организации рабочего места дают больший эффект, чем покупка нового дорогого станка.
Часто задаваемые вопросы
Какова минимальная партия для заказа механической обработки литых деталей?
В 2026 году большинство современных производств, оснащенных гибкими роботизированными ячейками, готовы брать заказы от 1 штуки (прототипирование) без существенной наценки. Однако экономически целесообразный минимум для серийного производства обычно составляет от 50 до 100 штук, что позволяет amortize стоимость разработки управляющей программы и изготовления специальной оснастки. Для единичных изделий используется универсальная оснастка и стандартные инструменты, что увеличивает время цикла, но делает заказ возможным.
Какие допуски точности реально достижимы при обработке алюминиевого литья?
Для алюминиевых сплавов (АК12, АК7ч) при использовании современных обрабатывающих центров и термостабилизации цеха реально достигаются допуски квалитета IT7 (примерно 0.02-0.03 мм на размер до 100 мм). Шероховатость поверхности Ra 0.4-0.8 мкм достигается за один чистовой проход без последующего шлифования. Важно учитывать, что литье под давлением дает более стабильную базу, чем литье в песчаные формы, где припуск на обработку должен быть больше для компенсации коробления.
Как долго длится цикл от чертежа до готовой партии?
Стандартный срок для разработки техпроцесса, программирования ЧПУ и изготовления первой опытной партии составляет 5-7 рабочих дней. Запуск полноценной серии после утверждения первого изделия занимает от 10 до 20 дней в зависимости от объема партии и сложности литья. Экспресс-услуги доступны за дополнительную плату и позволяют сократить сроки в два раза, используя готовые библиотеки технологий и приоритетное планирование.
Гарантируете ли вы отсутствие пор и раковин после обработки?
Механическая обработка не устраняет внутренние дефекты литья, она лишь вскрывает их. Гарантию на отсутствие пор дает литейное производство, а не механообрабатывающий завод. Однако мы проводим входной контроль и можем предложить услуги рентгеновского контроля или капиллярной дефектоскопии перед началом резания. Если дефект вскрывается в процессе обработки, деталь бракуется, и вопрос решается в зависимости от условий договора (передел за счет литейщика или списание).
Заключение и следующие шаги
Обработка литых деталей в 2026 году — это высокотехнологичный процесс, где успех зависит от синергии качественного литья, передового оборудования и компетентного инженерного подхода. Игнорирование новых стандартов, отказ от автоматизации и экономия на контроле качества ведут к потере конкурентоспособности. Технологии шагнули вперед, предложив решения, которые еще недавно казались фантастикой: адаптивное управление, гибридная обработка и полная цифровая прослеживаемость.
Ваша задача как руководителя или инженера — не стоять на месте. Оцените текущие процессы на вашем предприятии или у ваших подрядчиков. Соответствуют ли они требованиям 2026 года? Используется ли потенциал современного оборудования на полную мощность? Если вы видите зоны роста, не откладывайте изменения на потом. Рынок не ждет.
Мы готовы помочь вам внедрить лучшие практики обработки литья, разработать оптимальный техпроцесс и обеспечить выход на международные стандарты качества. Наша команда имеет опыт реализации проектов любой сложности, от единичных прототипов до многотысячных серий.
Свяжитесь с нами сегодня для консультации по вашему проекту и получения детального технико-коммерческого предложения. Также рекомендуем ознакомиться с нашим руководством по выбору литейных сплавов для конкретных условий эксплуатации, чтобы сделать правильный выбор материала на этапе проектирования.