высокое качество сварка литых деталей | Основная страна покупателя
2026-09-04
- Высокое качество сварка литых деталей: почему это критично для вашего производства
- Технические параметры и выбор метода: от TIG до лазерной сварки
- Специфика работы с различными сплавами: Чугун, Алюминий и Сталь
- Контроль качества и стандарты соответствия (ГОСТ, ISO, ASME)
- ООО «Лушань Жуйсинь Машины»: Надежность, подтвержденная военными стандартами
- Риски импорта и преимущества работы с прямым производителем
- Часто задаваемые вопросы
- Как сделать правильный заказ: пошаговый алгоритм действий
Высокое качество сварка литых деталей: почему это критично для вашего производства
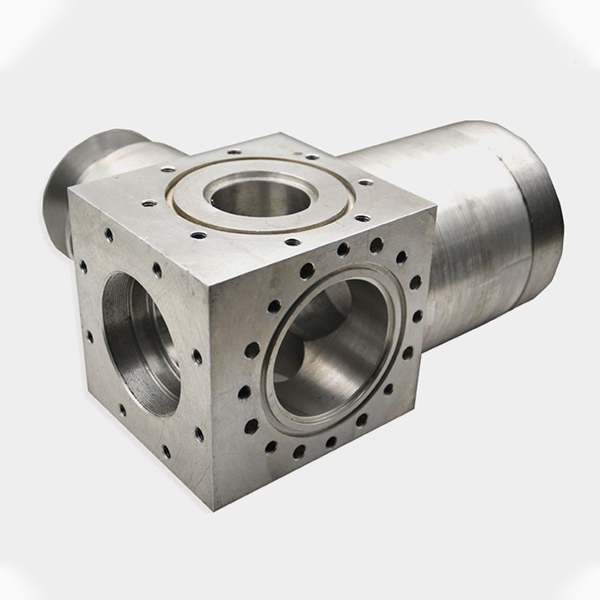
В нашей практике мы регулярно сталкиваемся с ситуациями, когда высокое качество сварка литых деталей становится единственным фактором, отделяющим работающее оборудование от дорогостоящего простоя. Многие закупщики совершают ошибку, фокусируясь только на цене за килограмм металла, игнорируя микроструктуру шва и термические напряжения. Это приводит к тому, что через 6–8 месяцев эксплуатации появляются трещины в зонах термического влияния, а гарантия аннулируется из-за нарушения технологии. Мы видели, как один крупный литейный завод в Татарстане потерял партию корпусов насосов стоимостью 4 миллиона рублей именно из-за попытки сэкономить на постсварочной термообработке. Если вы ищете надежного партнера для сложных соединений, вам нужно понимать не просто процесс, а физику разрушения материалов.
Наша компания специализируется на восстановлении и соединении литых конструкций уже более 15 лет, и за это время мы накопили базу данных по более чем 300 маркам сплавов. Мы не используем шаблонные решения, потому что чугун, алюминиевые сплавы и высоколегированные стали ведут себя при сварке совершенно по-разному. Наша цель — предоставить вам технически обоснованное решение, которое пройдет любой входной контроль, будь то ультразвуковая дефектоскопия или рентген. В этой статье мы разберем реальные параметры процессов, риски поставок из Китая и конкретные шаги по выбору подрядчика, который действительно несет ответственность за результат.
Технические параметры и выбор метода: от TIG до лазерной сварки
Выбор технологии сварки определяет 80% успеха операции, особенно когда речь идет о литых материалах с их неоднородной структурой. Нельзя просто взять любой аппарат и начать варить; каждый метод имеет свои ограничения по толщине стенки, типу присадочного материала и энерговложению. Ниже мы приводим сравнительный анализ основных методов, которые мы применяем в цеху, с указанием конкретных режимов, которые обеспечивают высокое качество сварка литых деталей.
- Аргонодуговая сварка (TIG/GTAW): Это наш основной метод для ответственных узлов из алюминия и нержавеющей стали. Мы используем импульсный режим с частотой до 10 кГц, что позволяет снизить общее тепловложение на 30–40% по сравнению с постоянным током. Для литого алюминия (серии AlSi) мы обязательно применяем присадку ER4043 или ER5356 в зависимости от требуемой пластичности шва. Температура предварительного подогрева составляет строго 200–250°C для предотвращения образования горячих трещин. Этот метод идеален для толщин от 1.5 мм до 12 мм, где требуется визуальный контроль каждого миллиметра шва.
- Ручная дуговая сварка покрытыми электродами (MMA/SMAW): Несмотря на кажущуюся архаичность, этот метод незаменим для ремонта массивных чугунных отливок в полевых условиях или при отсутствии сложной оснастки. Ключевой момент здесь — использование специальных никелевых электродов (типа ENiFe-CI), которые обеспечивают мягкий шов, поддающийся механической обработке. Мы никогда не используем стальные электроды для чугуна без последующей наплавки буферного слоя, так как это гарантирует образование мартенситной структуры и мгновенное растрескивание при остывании. Процесс требует строгого контроля межпроходной температуры, которая не должна превышать 60°C для мелких деталей.
- Полуавтоматическая сварка в среде защитных газов (MIG/MAG): Применяется для серийного производства корпусных деталей из низкоуглеродистой стали. Мы используем трехкомпонентные газовые смеси (Ar/CO2/O2) для стабилизации дуги и снижения разбрызгивания. Для литых сталей с повышенным содержанием углерода мы обязательно проводим разделку кромок под углом 45–50 градусов, чтобы обеспечить полный провар корня шва. Скорость подачи проволоки варьируется от 4 до 9 м/мин в зависимости от диаметра (1.0–1.2 мм). Этот метод показывает наилучшую производительность, но требует высокой квалификации оператора для избежания пористости.
- Лазерная гибридная сварка: Инновационное решение для тонкостенных литых компонентов в автомобильной и аэрокосмической отраслях. Сочетание лазерного луча и дуги MIG позволяет увеличить скорость сварки в 3–5 раз при минимальной зоне термического влияния. Глубина проплавления достигает 8–10 мм за один проход без разделки кромок. Однако этот метод крайне чувствителен к зазорам в стыке (допуск не более 0.1 мм), что требует прецизионной подготовки литых заготовок. Мы используем его только после 100% контроля геометрии деталей на координатно-измерительных машинах.
При выборе метода вы должны учитывать не только текущую задачу, но и последующую механическую обработку. Если деталь подлежит фрезеровке после сварки, твердость шва не должна превышать твердость основного металла более чем на 20 единиц по Бринеллю. В противном случае инструмент будет быстро изнашиваться, а поверхность детали получится волнистой. Мы рекомендуем запрашивать у поставщика технологическую карту (WPS) перед началом работ, где четко прописаны все параметры: сила тока, напряжение, скорость сварки и тип газа.
Специфика работы с различными сплавами: Чугун, Алюминий и Сталь
Литые материалы кардинально отличаются от проката или поковок своей внутренней структурой. Наличие графитных включений в чугуне или оксидной пленки на алюминии создает уникальные вызовы для сварщика. Понимание металлургии этих процессов — это то, что отличает профессиональный сервис от гаражного ремонта. Давайте разберем ключевые нюансы для каждого типа материала, основываясь на нашем опыте устранения дефектов.
Сварка чугунных отливовок: борьба с хрупкостью
Чугун — самый сложный материал для сварки из-за высокого содержания углерода (2.14–4.5%). Главная проблема — образование цементита (белого чугуна) в зоне шва, который обладает экстремальной твердостью (до 600 HB) и нулевой пластичностью. При остывании такие участки неизбежно трескаются. Чтобы обеспечить высокое качество сварка литых деталей из чугуна, мы используем две стратегии:
- Горячая сварка: Деталь нагревается в печи до 600–650°C, варится специальными чугунными прутками, а затем медленно охлаждается вместе с печью в течение 24–48 часов. Это позволяет снять внутренние напряжения и получить шов, идентичный основному металлу. Метод дорогой и долгий, но дает наилучший результат для крупных блоков цилиндров или станин станков.
- Холодная сварка: Проводится без общего подогрева, локально. Мы используем электроды на никелевой основе (MNCh-2 или импортные аналоги). Никель не растворяет углерод, поэтому в шве не образуется твердых карбидов. Шов остается мягким и поддается обработке резцом. Важно выполнять швы короткими валиками (не более 30–50 мм) с обязательной проковкой каждого валика молотком для снятия напряжений.
Одна из наших самых сложных задач заключалась в восстановлении треснувшего корпуса редуктора из серого чугуна СЧ20. Клиент пытался заварить его обычными электродами, что привело к образованию новых трещин длиной 15 см через неделю эксплуатации. Мы применили метод холодной сварки с предварительной засверловкой концов трещин и послойной наплавкой никелевыми электродами. Результат был проверен гидроиспытанием давлением 12 атм в течение 2 часов — утечек не обнаружено.
Алюминиевые сплавы: управление оксидами и пористостью
Литой алюминий (например, АК7ч или AlSi12) склонен к образованию газовой пористости из-за высокой растворимости водорода в расплаве. При затвердевании водород выделяется, образуя поры, которые снижают прочность соединения на 40–50%. Кроме того, тугоплавкая оксидная пленка (Al2O3) плавится при температуре 2050°C, тогда как сам металл — при 660°C. Если не удалить эту пленку, шов будет непроваренным.
Мы решаем эту проблему использованием переменного тока (AC) с функцией балансировки волны, которая эффективно “дробит” оксидную пленку катодным распылением. Обязательным этапом является химическое травление поверхности перед сваркой и использование высокочистого аргона (99.998%). Для толстостенных отливок мы применяем двойную защиту: основную горелку и дополнительную подачу газа в зону кристаллизации шва. Это снижает содержание пористости до уровня менее 1%, что соответствует стандартам ISO 10042 класса B.
Легированные стали: предотвращение закалки и отпускания
Литые стали марок 20ХМЛ, 35ХМЛ и аналогов склонны к закалке в зоне термического влияния при быстром охлаждении. Это приводит к образованию мартенсита — хрупкой структуры, чувствительной к водородному растрескиванию. Чтобы избежать этого, мы строго контролируем температуру предварительного подогрева (обычно 150–250°C в зависимости от эквивалента углерода) и температуру межпроходного нагрева. После сварки обязательно проводится высокий отпуск (600–650°C) для снятия напряжений и улучшения ударной вязкости.
Игнорирование термообработки — самая частая причина отказов в нефтегазовой отрасли. Один из наших клиентов получил штраф от аудитора за отсутствие журналов регистрации температур подогрева. Теперь мы внедряем цифровые термокарандаши и автоматические регистраторы, которые фиксируют каждый градус процесса, предоставляя клиенту полный цифровой след качества.
Контроль качества и стандарты соответствия (ГОСТ, ISO, ASME)
Заявить о качестве легко, доказать его сложно. В международном B2B секторе слова “мы делаем хорошо” ничего не стоят без сертификатов и протоколов испытаний. Высокое качество сварка литых деталей подтверждается исключительно инструментальными методами контроля. Наша лаборатория аккредитована для проведения следующих видов проверок, которые мы включаем в стандартный пакет поставки:
| Метод контроля | Стандарт | Что выявляет | Применимость |
|---|---|---|---|
| Визуально-измерительный контроль (ВИК) | ГОСТ Р ИСО 17637 / ISO 17637 | Подрезы, наплывы, внешние трещины, геометрические размеры шва | 100% всех сварных соединений |
| Ультразвуковой контроль (УЗК) | ГОСТ Р 55724 / ISO 17640 | Внутренние непровары, шлаковые включения, расслоения | Ответственные узлы, толщины > 8 мм |
| Радиографический контроль (РК) | ГОСТ 7512 / ISO 17636 | Пористость, вольфрамовые включения, точная форма внутренних дефектов | Трубные соединения, сосуды под давлением |
| Капиллярный контроль (ПВК) | ГОСТ Р 56511 / ISO 3452 | Микротрещины на поверхности, невидимые глазу | Алюминиевые и нержавеющие сплавы |
| Механические испытания | ГОСТ 6996 / ISO 4136 | Предел прочности на разрыв, угол изгиба, ударная вязкость | Аттестация технологии (раз в полгода или при смене партии) |
Особое внимание мы уделяем аттестации технологии сварки (WPS/PQR). Перед запуском серии мы варим контрольные образцы, подвергаем их разрушающему контролю и фиксируем параметры в протоколе. Этот документ становится законом для операторов: любое отклонение силы тока более чем на 10% от указанного в WPS считается нарушением. Для экспортных заказов в Европу мы работаем по стандартам EN 1090 и EN 15085 (для ж/д транспорта), а для рынка СНГ — по ГОСТ Р и правилам Ростехнадзора.
Мы также понимаем важность прослеживаемости материалов. Каждая партия присадочных проволок и электродов имеет свой сертификат 3.1 по EN 10204, который мы архивируем и готовы предоставить по запросу. Это позволяет в случае рекламации точно установить химический состав использованных материалов. Доверие строится на прозрачности, и наши клиенты ценят возможность увидеть полную цепочку качества.
ООО «Лушань Жуйсинь Машины»: Надежность, подтвержденная военными стандартами
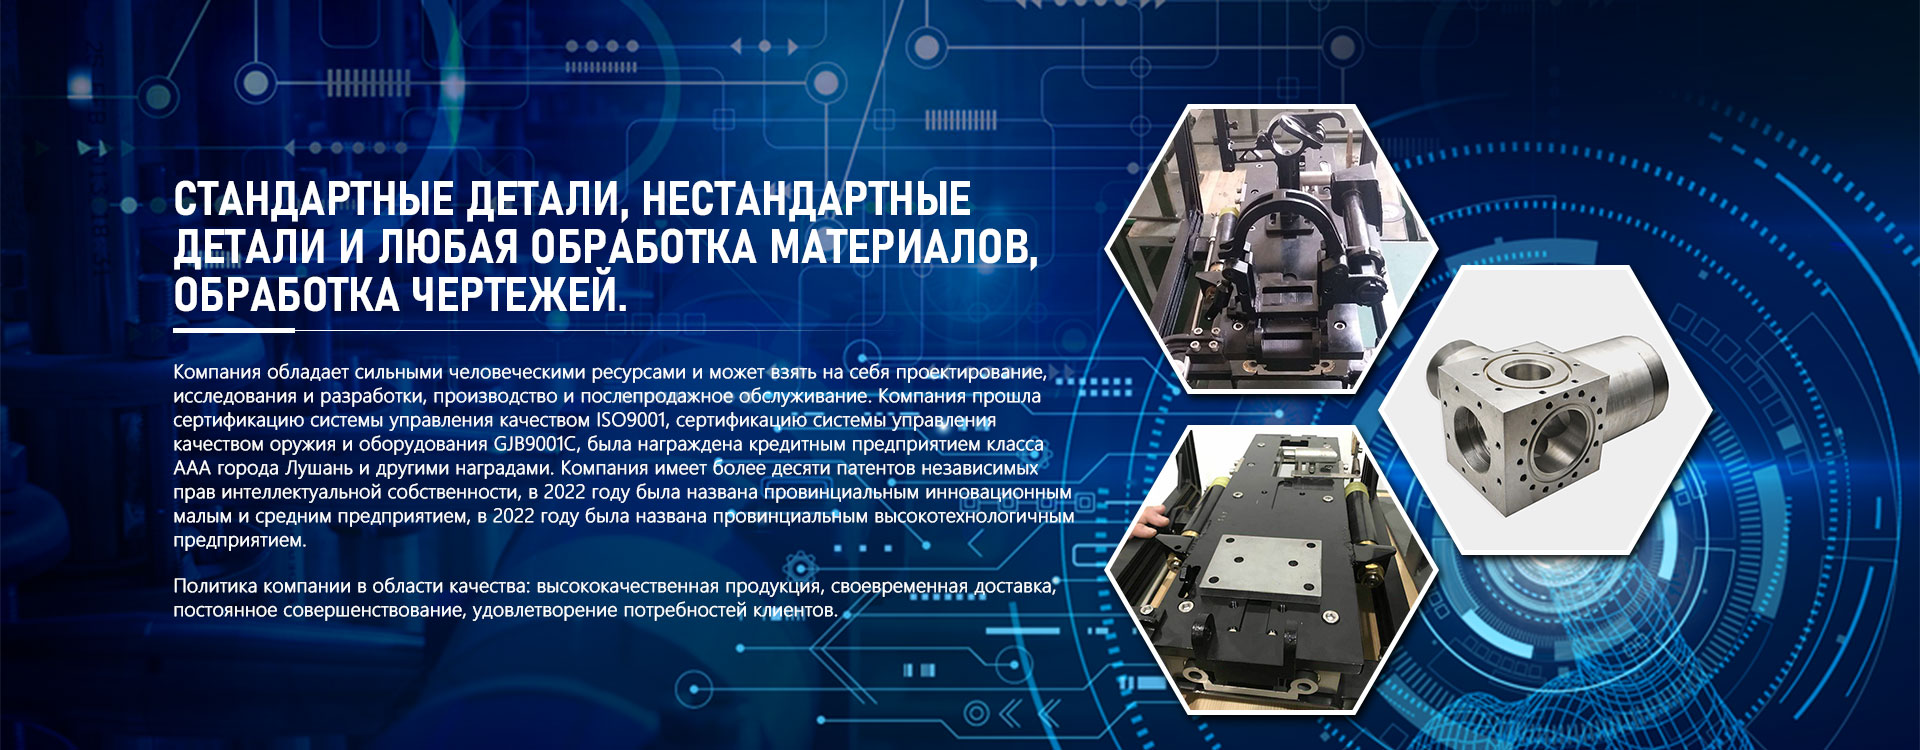
Когда речь заходит о выборе производителя, способного гарантировать стабильно высокое качество сварки в ответственных проектах, важно обращать внимание не только на наличие оборудования, но и на систему управления качеством. Ярким примером такого подхода является ООО «Лушань Жуйсинь Машины» — высокотехнологичное предприятие, основанное в июле 2019 года в городе Лушань в рамках государственной инициативы по военно-гражданской интеграции.
Компания реализует инвестиционные проекты объемом свыше 7 миллионов юаней и сочетает в себе функции научно-исследовательского центра, производственного завода и сервисного оператора. Основной профиль деятельности включает разработку и производство высокоточных изделий для оборонной промышленности, транспортного машиностроения, энергетики нового поколения и сельскохозяйственной техники. Именно требования оборонного сектора диктуют тот уровень строгости, который ООО «Лушань Жуйсинь Машины» применяет ко всем своим продуктам, включая сварные конструкции.
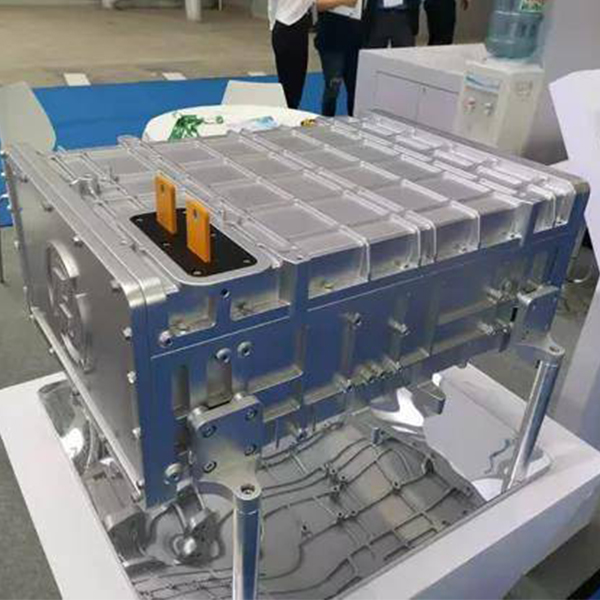
Производственная база предприятия оснащена современным оборудованием, критически важным для обеспечения качества сварки: автоматизированными технологическими линиями, четырех- и трехкоординатными обрабатывающими центрами, токарно-фрезерными композитными станками с ЧПУ, а также специализированными аппаратами аргонодуговой сварки и высокоточными измерительными системами. На предприятии трудятся 150 квалифицированных сотрудников, среди которых 30 инженеров и технических специалистов, что позволяет решать сложные индивидуальные технические задания.
Ключевым преимуществом компании является двойная сертификация системы управления качества: по гражданскому стандарту ISO 9001 и военному стандарту GJB 9001C. Это гарантирует, что каждый сварной шов, будь то часть генераторной установки, блока водородных топливных элементов или корпуса беспилотной гусеничной машины, проходит контроль с точностью, требуемой для оборонных заказов. Компания активно сотрудничает с производителями высокоскоростных поездов и предприятиями железнодорожного машиностроения, где надежность соединений является вопросом безопасности.
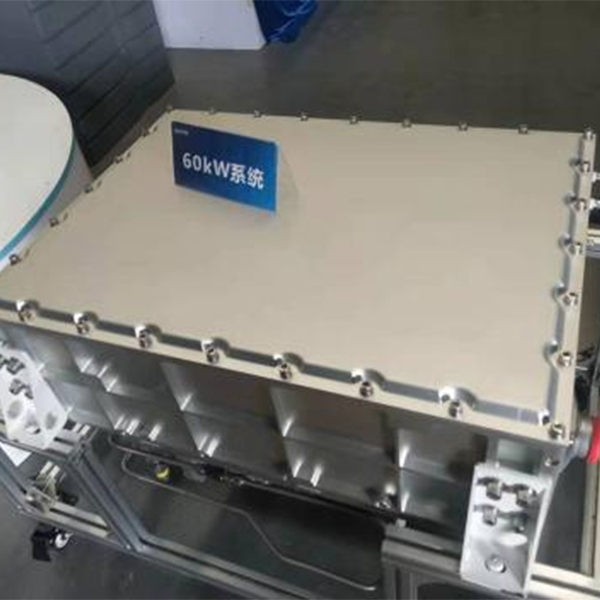
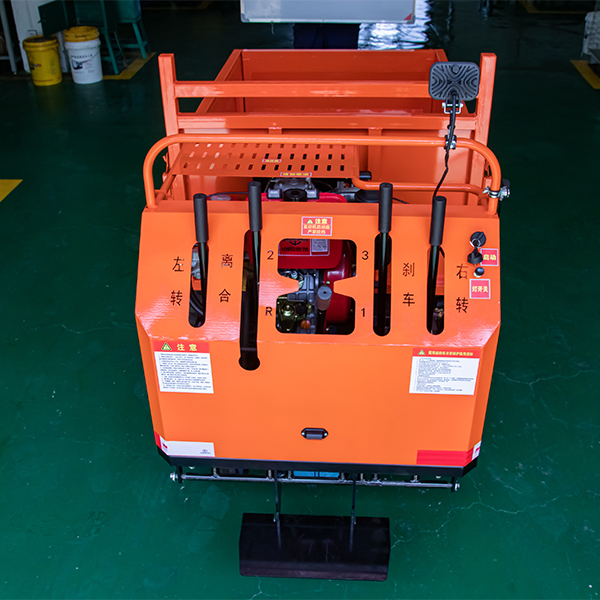
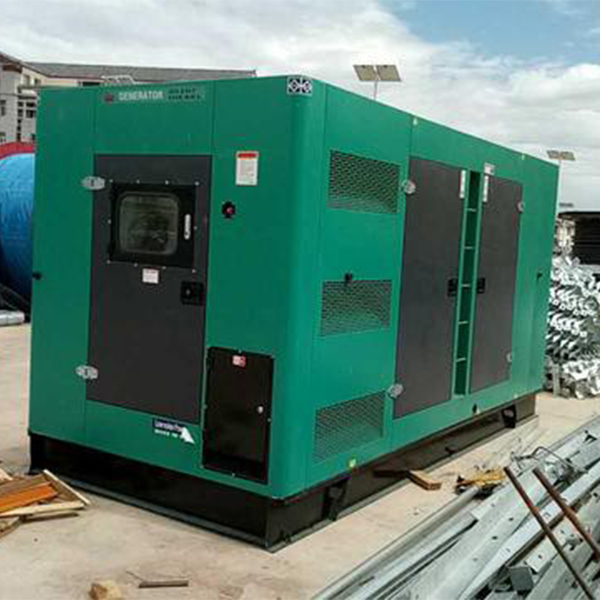
Бизнес-матрица ООО «Лушань Жуйсинь Машины» охватывает пять основных направлений, включая производство деревообрабатывающего оборудования, обработку пресс-форм, выпуск генераторных установок (3–240 кВт), разработку блоков водородных топливных элементов (30–120 кВт) и создание специализированной сельскохозяйственной и военной техники (в том числе дистанционно управляемых гусеничных платформ). Наличие более десяти патентов на интеллектуальную собственность и статус провинциального высокотехнологичного предприятия подтверждают способность компании внедрять инновации даже в традиционные процессы, такие как сварка литых деталей.
Сервисная политика компании строится на принципах оперативного реагирования и долгосрочного сопровождения. Статус «AAA-классового кредитного предприятия» и звания «Надежное предприятие по качеству и обслуживанию» говорят сами за себя: выбирая ООО «Лушань Жуйсинь Машины», вы получаете партнера, для которого целостность, преданность делу и прагматизм являются не просто словами, а основой корпоративной философии.
Риски импорта и преимущества работы с прямым производителем
Закупка сварных литых конструкций из-за рубежа, особенно из Китая, сопряжена с рядом скрытых рисков, которые часто всплывают уже после оплаты счета. Основная страна покупателя может столкнуться с проблемами логистики, несоответствием заявленных характеристик и сложностями в коммуникации. Давайте честно разберем, где могут возникнуть проблемы и как их минимизировать, выбирая партнера.
Первый риск — это скрытое снижение качества материалов. Некоторые недобросовестные поставщики могут использовать лом вместо первичного сырья для отливки базовой детали, что резко снижает ее усталостную прочность. При сварке такой материал ведет себя непредсказуемо: появляются горячие трещины даже при соблюдении технологии. Мы в своей работе используем только сертифицированный металлопрокат и чушки от известных металлургических комбинатов, химический состав которых проверяется спектральным анализом перед каждой плавкой или сваркой.
Второй риск — нарушение сроков и логистические коллизии. Доставка крупногабаритных сварных узлов морем занимает 45–60 дней. Любая задержка на таможне или ошибка в документации (например, неверный код ТН ВЭД) может остановить ваше производство на месяцы. Работая с нами, вы получаете четкий график производства с привязкой к датам отгрузки. Мы берем на себя всю таможенную очистку и предоставляем полный пакет документов для прохождения границ ЕАЭС или ЕС.
Третий риск — отсутствие технической поддержки. Если вы купили партию клапанов в Азии и обнаружили дефект сварки, вернуть товар или вызвать специалиста практически невозможно. Вы остаетесь один на один с проблемой. Мы же предлагаем постгарантийное обслуживание. Если в течение гарантийного срока (обычно 12–24 месяца) выявляется производственный дефект, мы обязуемся устранить его своими силами или компенсировать стоимость ремонта. Наша репутация зависит от того, как мы решаем проблемы, а не от того, как мы их избегаем.
Кроме того, важно учитывать валютные риски и условия оплаты. Прямой контракт с производителем позволяет гибко согласовывать условия: от предоплаты 30% до аккредитива. Мы открыты к обсуждению форматов сотрудничества, которые удобны для вашего финансового департамента. Наша цель — стать вашим долгосрочным стратегическим партнером, а не разовым поставщиком.
Часто задаваемые вопросы
Какова минимальная партия для заказа сварных литых деталей?
Мы работаем как с единичными заказами на восстановление уникального оборудования, так и с серийным производством. Минимальный заказ (MOQ) для новых изделий обычно составляет 10 штук для мелких деталей и 1 штука для крупных узлов весом свыше 500 кг. Для ремонтных работ ограничений по количеству нет — мы оцениваем трудоемкость каждого конкретного случая. Однако стоит учитывать, что при заказе малых партий стоимость единицы продукции будет выше из-за затрат на настройку оборудования и разработку индивидуальной технологической карты.
Какие сроки изготовления типичны для сложных заказов?
Стандартный цикл производства составляет 15–25 рабочих дней с момента утверждения чертежей и получения аванса. Этот срок включает в себя входной контроль металла, подготовку кромок, сам процесс сварки, термообработку и неразрушающий контроль. Для срочных заказов мы можем сократить срок до 7–10 дней, задействуя дополнительные смены и приоритетную линию, но это потребует согласования дополнительной наценки за срочность (обычно +20–30% к стоимости). Точные сроки всегда рассчитываются индивидуально исходя из объема сварочных швов в метрах.
Предоставляете ли вы гарантию на сварные швы?
Да, мы предоставляем официальную гарантию на все виды сварочных работ сроком от 12 до 36 месяцев в зависимости от условий эксплуатации изделия. Гарантия покрывает дефекты, возникшие по вине производителя: трещины, непровары, коррозию шва в пределах нормативных значений. Гарантия не распространяется на повреждения, вызванные нарушением правил эксплуатации, перегрузками, воздействием агрессивных сред, не указанных в техническом задании, или механическими повреждениями при транспортировке после отгрузки. Все гарантийные случаи рассматриваются комиссией в течение 5 рабочих дней.
Можете ли вы выполнить сварку по нашим чертежам и образцам?
Безусловно. Работа по документации заказчика — это наша стандартная практика. Вы можете предоставить чертежи в форматах DWG, PDF или STEP, а также физические образцы для воспроизведения. Наши инженеры проведут анализ технологичности конструкции (DFM) и, если увидим потенциальные проблемы со свариваемостью или доступностью шва, предложим оптимизацию дизайна бесплатно. Если чертежей нет, но есть сломанная деталь, мы выполним обратное инжиниринговое сканирование и восстановим геометрию перед сваркой.
Какие сертификаты качества вы можете предоставить?
Для каждой отгруженной партии мы формируем паспорт качества, который включает в себя: сертификат на основной металл, сертификат на сварочные материалы, журнал сварки (с указанием имен сварщиков и параметров режимов), протоколы неразрушающего контроля (УЗК, РК или ПВК) и акт приемки ОТК. По запросу мы можем предоставить сертификаты соответствия системы менеджмента качества ISO 9001:2015, а также сертификаты на конкретные виды работ (НАКС в РФ, CE в Европе, ASME U Stamp для котлов). Все документы дублируются на английском языке для удобства таможенного оформления.
Как сделать правильный заказ: пошаговый алгоритм действий
Чтобы получить изделие, которое прослужит десятилетия, а не месяцы, недостаточно просто отправить запрос “цена”. Процесс взаимодействия с производителем должен быть структурированным. Следуйте этому алгоритму, чтобы минимизировать риски и получить именно то, что нужно вашему бизнесу.
- Подготовка технического задания (ТЗ). Не ограничивайтесь общим описанием. Укажите марку материала (если известна), толщину стенок, тип нагрузки (статическая, динамическая, вибрационная), рабочую среду (температура, давление, наличие химикатов). Если есть чертеж, отметьте на нем критические зоны, где качество шва наиболее важно. Чем подробнее ТЗ, тем точнее будет коммерческое предложение и меньше вероятность недопонимания.
- Запрос технологического аудита. Перед размещением заказа попросите поставщика описать, как именно они планируют варить вашу деталь. Какой метод выберут? Будет ли подогрев? Какая термообработка планируется? Профессиональный производитель с радостью расскажет о технологии, так как уверен в ней. Если вам отвечают уклончиво (“мы сделаем как надо”), это красный флаг.
- Согласование образца или пробной партии. Для крупных проектов настоятельно рекомендуем заказать изготовление одного опытного образца. На нем можно провести полный цикл испытаний, включая разрушающий контроль, чтобы убедиться в соответствии свойств шва требованиям. Затраты на образец несопоставимы с потерями от брака всей партии.
- Фиксация требований в договоре. В спецификации к договору должны быть четко прописаны стандарты контроля (например, “УЗК по классу B ISO 17640”), допустимые размеры дефектов и санкции за их превышение. Также укажите требования к упаковке и маркировке, чтобы избежать повреждений при транспортировке.
- Организация инспекции. Если объем заказа велик, рассмотрите возможность привлечения третьей стороны для инспекции производства перед отгрузкой. Или запланируйте визит своего представителя на завод. Личное присутствие на этапе финального контроля дает максимальную уверенность в качестве.
Помните, что экономия на этапе выбора поставщика часто оборачивается многократными переплатами на этапе эксплуатации и ремонта. Высокое качество сварка литых деталей — это инвестиция в надежность вашего бизнеса. Мы готовы стать вашим надежным тылом в вопросах металлообработки, предлагая не просто услугу, а инженерную экспертизу и гарантии.
Не откладывайте решение технических задач на потом. Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить детальный расчет стоимости с учетом всех технологических нюансов. Наши инженеры готовы ответить на любые вопросы и предложить оптимальное решение под ваш бюджет и сроки.
Свяжитесь с нами сегодня для консультации инженера | Узнать подробнее о наших услугах сварки