Обработка железнодорожных принадлежностей – Производитель
2026-07-30
- Обработка железнодорожных принадлежностей: почему качество производства определяет безопасность движения
- Технологические этапы обработки: от заготовки до готового изделия
- Контроль качества и соответствие стандартам ГОСТ и ISO
- Сравнительный анализ: заводское производство против кустарной обработки
- Типичные ошибки при заказе и эксплуатации обработанных изделий
- Производственные возможности ООО «Лушань Жуйсинь Машины»: надежность военного уровня для гражданской инфраструктуры
- Логистика и условия поставки от производителя
- Часто задаваемые вопросы
- Заключение
Обработка железнодорожных принадлежностей: почему качество производства определяет безопасность движения
В нашей практике работы с крупнейшими логистическими холдингами мы неоднократно сталкивались с ситуацией, когда экономия 15% на этапе закупки крепежа или стрелочных переводов приводила к простою составов стоимостью в миллионы рублей. Обработка железнодорожных принадлежностей — это не просто механическое придание формы металлу; это комплекс высокоточных технологических процессов, от которых напрямую зависит ресурс узла и безопасность пассажирских и грузовых перевозок. Как производитель с собственным циклом металлообработки, мы видим, что рынок перенасыщен предложениями, где под видом «стандартного ГОСТа» скрывается продукция с нарушенной структурой металла после термической обработки. В этой статье мы разберем реальные параметры качества, риски использования несертифицированных изделий и дадим четкие критерии выбора поставщика, основанные на данных лабораторных испытаний, а не на маркетинговых обещаниях.
Технологические этапы обработки: от заготовки до готового изделия
Процесс создания надежной железнодорожной детали начинается задолго до того, как резец коснется металла. Ошибочное мнение многих закупщиков заключается в том, что главное — это финальные размеры и наличие цинкового покрытия. На деле же 70% долговечности изделия закладывается на этапах подготовки материала и первичной термообработки. Мы используем сталь марок 35, 45, 65Г и легированные сплавы типа 40ХН в строгом соответствии с техническими условиями, но даже идеальный химический состав можно испортить неправильным режимом нагрева.
Первый критический этап — это ковка или горячая штамповка. Здесь важно обеспечить равномерную проковку металла для устранения ликвации и измельчения зерна. В нашей производственной линии контроль температуры деформации ведется с точностью до ±10°C. Если температура падает ниже критического порога во время формовки, в теле детали возникают микротрещины, которые не видны глазу, но станут очагом разрушения под динамической нагрузкой в 25 тонн на ось. Мы проводим ультразвуковой контроль каждой партии поковок сразу после остывания, отсеивая заготовки с внутренними дефектами.
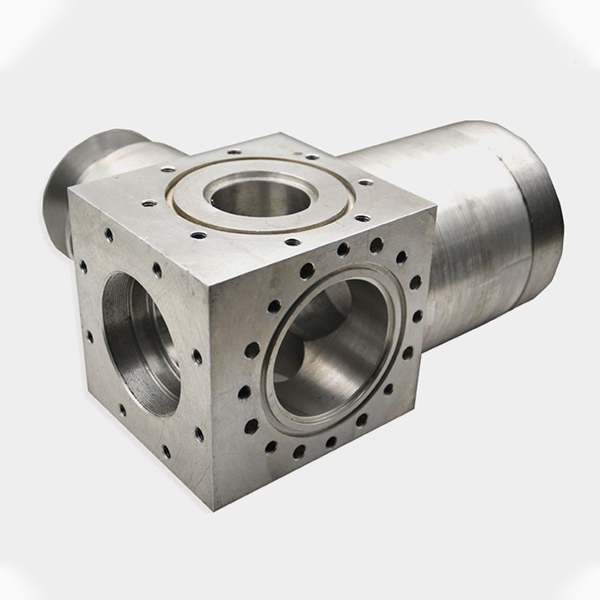
Далее следует механическая обработка на станках с ЧПУ. Точность позиционирования здесь должна составлять не менее 0,02 мм для сопрягаемых поверхностей, таких как шейки осей или плоскости прилегания накладок. Использование устаревшего парка станков часто приводит к «волнистости» поверхности, что резко снижает площадь реального контакта и ускоряет износ. Наши операторы используют адаптивные стратегии резания, которые меняют подачу инструмента в зависимости от твердости конкретной заготовки, что позволяет избежать наклепа поверхностного слоя там, где он не нужен, и создать оптимальный рельеф для удержания смазки.
Завершающим и самым важным этапом является термическая обработка (закалка и отпуск). Именно здесь формируется мартенситная или сорбитная структура, обеспечивающая твердость в диапазоне 38–45 HRC для большинства нагруженных узлов. Нарушение времени выдержки в печи даже на 5 минут может привести либо к хрупкости (недоотпуск), либо к мягкой сердцевине (недогрев). Один из наших клиентов столкнулся с партией болтов, которые лопались при затяжке моментом всего на 10% выше номинального. Лабораторный анализ показал, что поставщик сэкономил на газе и сократил цикл отпуска, оставив в структуре остаточные напряжения. Мы гарантируем соблюдение графиков термообработки, фиксируя данные каждого цикла в цифровом паспорте партии.
Рекомендация: При запросе коммерческого предложения обязательно требуйте предоставление протоколов входного контроля металла и диаграмм термообработки за последнюю партию.
Контроль качества и соответствие стандартам ГОСТ и ISO
Сертификация продукции для железной дороги — это не бюрократическая формальность, а фильтр, отделяющий профессиональное производство от гаражных мастерских. В России и странах ЕАЭС основным регулятором выступает система сертификации на федеральном железнодорожном транспорте. Однако наличие сертификата соответствия ГОСТ Р или ТР ТС 001/2011 еще не гарантирует, что конкретная деталь, которую вам отгрузят завтра, будет ему соответствовать. Проблема заключается в разрыве между типовыми испытаниями образца и реальным серийным выпуском.
Наш подход к качеству строится на принципе неразрывности цепочки контроля. Каждая единица продукции, будь то сложный стрелочный перевод или простой путевой костыль, проходит многоступенчатую проверку. Мы реализуем систему статистического контроля процессов (SPC), которая позволяет отслеживать отклонения размеров в реальном времени. Если три последовательные детали показывают смещение размера в одну сторону, станок автоматически останавливается для переналадки, не дожидаясь появления брака. Это отличает нас от производителей, работающих по принципу «выбраковки в конце смены», когда брак уже произведен и оплачен.
Особое внимание мы уделяем антикоррозионной защите. Железнодорожная инфраструктура эксплуатируется в агрессивных средах: от соленого морского воздуха в портах до химических реагентов на промышленных путях. Стандартное оцинкование толщиной 6–9 мкм часто недостаточно для элементов верхнего строения пути. Мы применяем горячее цинкование по ГОСТ 9.307-89 с толщиной покрытия от 40 до 80 мкм, а для особо ответственных узлов — комбинированные системы «цинк + полимер». В ходе испытаний в камере солевого тумана наши образцы выдерживают более 1000 часов без появления красного налета ржавчины, тогда как дешевые аналоги теряют защиту уже через 200 часов.
Важным аспектом является прослеживаемость. Каждая партия имеет уникальный номер, позволяющий поднять всю историю ее создания: от номера плавки стали до фамилии оператора, проводившего финишный контроль. Это требование стандарта ISO 9001:2015, которое мы внедрили еще до его обязательного введения в ряде отраслей. Для заказчика это означает возможность провести расследование в случае инцидента и точно определить, была ли проблема в материале, обработке или эксплуатации.
Действие: Запросите у текущего поставщика копию свидетельства об аттестации лаборатории неразрушающего контроля и проверьте сроки действия их сертификатов на сайте Росаккредитации.
Сравнительный анализ: заводское производство против кустарной обработки
Рынок железнодорожных комплектующих неоднороден. Закупщики часто стоят перед выбором: заказать партию у крупного специализированного завода с полным циклом или воспользоваться предложением посредника, предлагающего цену на 20% ниже. Чтобы принять взвешенное решение, необходимо понимать, из чего складывается эта разница в цене и какие риски она несет. Ниже приведено детальное сравнение двух подходов к производству ключевых элементов.
| Критерий сравнения | Специализированный завод-производитель | Мелкосерийное производство / Перепродавцы |
|---|---|---|
| Контроль сырья | Входной контроль каждой плавки спектрометром, наличие паспортов качества от металлургических комбинатов (ЕВРАЗ, НЛМК, Северсталь). | Закупка «с рынка» или использование пересорта без документов. Часто используется сталь с повышенным содержанием серы и фосфора. |
| Термообработка | Собственные печи с автоматическим управлением атмосферой, закалка в масле/воде с контролем скорости охлаждения, отпуск для снятия напряжений. | Аренда сторонних печей или отсутствие термообработки вовсе («на твердость» проверяют только напильником на выборочных деталях). |
| Точность геометрии | Использование обрабатывающих центров с ЧПУ, гарантия соблюдения допусков IT8-IT9, взаимозаменяемость деталей. | Ручная доработка напильником, плавающие размеры, необходимость подгонки деталей «по месту» при монтаже. |
| Ресурс изделия | Расчетный срок службы 15–25 лет в зависимости от узла, предсказуемый износ. | Высокий риск хрупкого разрушения или ускоренного износа в первые 1–2 года эксплуатации. |
| Ответственность | Полная юридическая и финансовая ответственность за последствия брака, наличие страховки продукции. | Отказ от претензий со ссылкой на «особенности эксплуатации», сложность доказательства вины производителя постфактум. |
Разница в цене часто обусловлена именно скрытыми процессами. Завод тратит ресурсы на лабораторию, энергоэффективные печи, квалифицированный персонал и амортизацию дорогостоящего оборудования. Кустарное производство эти статьи расходов минимизирует, перенося риски на покупателя. В долгосрочной перспективе стоимость владения дешевыми деталями оказывается в 3–4 раза выше из-за частых замен и простоев инфраструктуры.
Вывод: Для магистральных путей и узлов с высокой нагрузкой единственно верным решением является работа только с прямыми производителями полного цикла. Экономия на крепеже для второстепенных подъездных путей допустима только при наличии входного контроля у заказчика.
Типичные ошибки при заказе и эксплуатации обработанных изделий
За годы сотрудничества с транспортными предприятиями мы выделили ряд системных ошибок, которые совершают заказчики при формировании технических заданий и приемке продукции. Эти ошибки часто приводят к тому, что даже качественно изготовленное изделие выходит из строя преждевременно.
Ошибка №1: Игнорирование условий хранения и транспортировки.
Многие считают, что оцинкованная деталь неуязвима. Однако при хранении на открытых площадках без прокладок между слоями возникает контактная коррозия. Влажность, застаивающаяся между плотно прижатыми поверхностями шайб или накладок, запускает электрохимическую реакцию, разъедающую цинк за несколько месяцев. Мы рекомендуем хранить продукцию в сухих складах или под навесами с обеспечением циркуляции воздуха, используя деревянную тару для разделения слоев.
Ошибка №2: Неправильный подбор класса прочности крепежа.
Частая ситуация: вместо болтов класса прочности 8.8 или 10.9 используются обычные строительные болты класса 4.8 или 5.8. Вибрация железнодорожного полотна создает переменные нагрузки, которые быстро приводят к самоотвинчиванию или срезу слабого крепежа. Обратная ситуация тоже опасна: применение сверхпрочных, но хрупких болтов в узлах, подверженных ударным нагрузкам, может привести к внезапному разлому без предварительной деформации. Подбор класса должен строго соответствовать расчетным схемам узла.
Ошибка №3: Отсутствие контроля момента затяжки.
Даже идеально обработанная резьба не будет работать, если соединение затянуто «на глаз». Недозатяжка ведет к ослаблению стыка и ударным нагрузкам, перезатяжка вызывает пластическую деформацию болта и потерю упругих свойств. Использование динамометрических ключей и соблюдение карт затяжки — обязательное требование для всех ответственных соединений. В нашей инструкции к каждому изделию мы указываем рекомендуемые моменты затяжки в зависимости от диаметра и класса прочности.
Ошибка №4: Смешивание металлов.
Контакт алюминиевых или медных элементов со стальным крепежом без изолирующих прокладок в условиях влажной среды вызывает гальваническую коррозию. Сталь в этой паре выступает катодом, а более активный металл разрушается стремительно. Это особенно актуально при монтаже сигнального оборудования и контактной сети.
Совет: Внедрите чек-листы приемки, включающие проверку упаковки, наличия маркировки класса прочности на головках болтов и визуальный осмотр цинкового покрытия на предмет сколов.
Производственные возможности ООО «Лушань Жуйсинь Машины»: надежность военного уровня для гражданской инфраструктуры
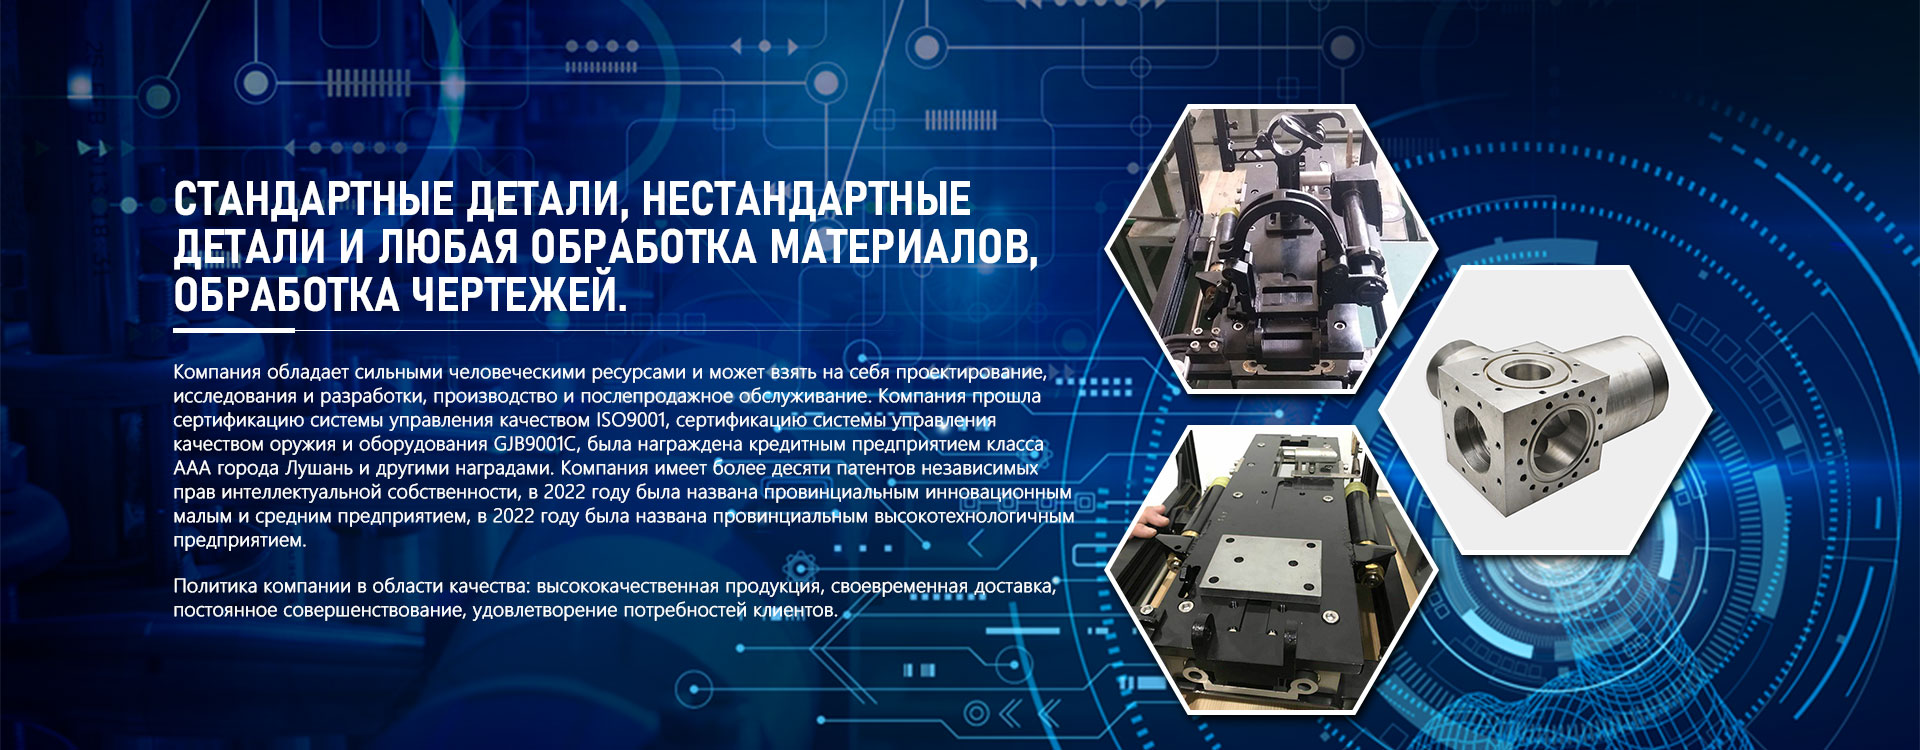
Когда речь заходит о выборе партнера для поставки критически важных компонентов, теоретические знания должны подкрепляться реальными производственными мощностями. Ярким примером предприятия, сочетающего глубокие инженерные компетенции и полный цикл производства, является ООО «Лушань Жуйсинь Машины». Основанное в 2019 году в городе Лушань в рамках государственной инициативы по военно-гражданской интеграции, это высокотехнологичное предприятие реализует инвестиционные проекты объемом свыше 7 миллионов юаней.
Уникальность компании заключается в её способности применять стандарты оборонной промышленности к задачам транспортного машиностроения. Система управления качеством сертифицирована одновременно по гражданскому стандарту ISO 9001 и военному стандарту GJB 9001C. Это гарантирует, что каждая деталь, будь то элемент крепления рельсов или узел ходовой части, проходит контроль жестче, чем требуют обычные отраслевые нормы. Производственная база оснащена современными четырех- и трехкоординатными обрабатывающими центрами, токарно-фрезерными композитными станками и высокоточными измерительными системами, что позволяет обеспечивать точность изготовления, необходимую для высокоскоростных поездов и тяжеловесных грузовых составов.
Команда из 150 квалифицированных сотрудников, включая 30 инженеров и технических специалистов, обеспечивает не просто серийный выпуск, но и сложные индивидуальные технические задания. Опыт разработки и производства беспилотных гусеничных платформ и гибридных силовых установок доказывает способность компании создавать надежные решения для экстремальных условий эксплуатации. Сотрудничая с ведущими производителями железнодорожной техники, ООО «Лушань Жуйсинь Машины» подтверждает свой статус провинциального высокотехнологичного предприятия и обладателя звания «Надежное предприятие по качеству и обслуживанию». Выбирая такого партнера, вы получаете доступ к технологиям двойного назначения, где надежность является приоритетом номер один.
Логистика и условия поставки от производителя
Эффективная обработка железнодорожных принадлежностей теряет смысл, если продукция не будет доставлена вовремя и в сохранности. Как производитель, мы берем на себя полную организацию логистической цепочки. Наша география поставок охватывает все регионы России, страны СНГ и ближнего зарубежья. Мы понимаем специфику железнодорожной отрасли, где срыв сроков поставки может остановить работу целого депо или участка пути.
Мы работаем как с отгрузкой мелкими партиями через транспортные компании, так и с формированием полноценных железнодорожных отправок и контейнерных перевозок для крупных проектов. Для защиты продукции от механических повреждений при погрузо-разгрузочных работах мы используем усиленную деревянную обрешетку и стальные ленты. Каждый груз страхуется на полную стоимость. Срок изготовления стандартной продукции составляет от 10 до 20 рабочих дней в зависимости от объема заказа и текущей загрузки цехов. Для срочных заказов предусмотрена услуга ускоренного производства с выходом в выходные смены.
Важным преимуществом работы напрямую с заводом является гибкость в формировании ассортимента. Вы можете заказать комплексную поставку «под ключ», включив в одну спецификацию рельсовые скрепления, противоугоны, подкладки и расходные материалы. Это избавляет вас от необходимости координировать работу с десятками разных поставщиков и решать проблемы нестыковки сроков. Наш отдел ВЭД готов сопровождать экспортные контракты, предоставляя полный пакет документов для таможенного оформления, включая сертификаты происхождения формы СТ-1.
Призыв к действию: Свяжитесь с нашим отделом продаж сегодня, чтобы получить расчет стоимости вашей заявки с учетом логистики до вашего объекта. Мы подготовим технико-коммерческое предложение в течение 24 часов.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) вы принимаете?
Мы ориентированы на работу с промышленными предприятиями, поэтому минимальная партия для большинства позиций составляет от 50 штук или от 100 кг веса. Однако для уникальных изделий, требующих разработки специальной оснастки или пресс-форм, минимальный тираж может быть выше и обсуждается индивидуально в зависимости от трудоемкости настройки оборудования. Для постоянных клиентов мы готовы рассмотреть отгрузку опытных образцов меньшим объемом для проведения испытаний.
Предоставляете ли вы гарантию на продукцию?
Да, на всю продукцию собственного производства мы предоставляем гарантию сроком от 12 до 36 месяцев в зависимости от типа изделия и условий эксплуатации, прописанных в договоре. Гарантия распространяется на скрытые дефекты материала и нарушения технологии изготовления. В случае выявления брака в период гарантийного срока мы обязуемся заменить неисправные изделия за свой счет или вернуть их стоимость. Основанием для рассмотрения претензии служит акт о выявленных дефектах, составленный комиссией с участием представителя заказчика.
Можете ли вы изготовить детали по чертежам заказчика?
Безусловно. Конструкторское бюро нашего завода обладает возможностями для обратной разработки и адаптации чертежей под наше оборудование. Вы можете предоставить нам техническое задание, эскиз или образец изделия. Наши инженеры проведут анализ технологичности конструкции, при необходимости предложат оптимизацию для снижения себестоимости без потери характеристик, и запустят изделие в производство. Срок подготовки конструкторской документации обычно не превышает 5–7 рабочих дней.
Как происходит оплата и какие условия вы предлагаете?
Стандартные условия оплаты предполагают авансовый платеж в размере 30–50% от суммы контракта для закупки сырья и запуска производства, окончательный расчет производится перед отгрузкой товара. Для крупных стратегических партнеров с подтвержденной кредитной историей возможно рассмотрение индивидуальных условий, включая отсрочку платежа или работу через аккредитив. Мы принимаю платежи в рублях, а также в валюте дружественных стран при экспортных контрактах.
Заключение
Надежность железнодорожной инфраструктуры складывается из тысяч мелких деталей, каждая из которых выполняет критически важную функцию. Обработка железнодорожных принадлежностей на современном уровне требует не только мощного оборудования, но и глубокой экспертизы в металлургии, термической обработке и контроле качества. Выбирая поставщика, вы выбираете партнера, от которого зависит безопасность людей и сохранность грузов. Мы предлагаем не просто металл, а гарантированное решение, проверенное временем и тысячами километров пройденных путей.
Не рискуйте безопасностью ради сомнительной экономии. Доверьте снабжение своего предприятия профессионалам с полным циклом производства. Свяжитесь с нами сегодня для обсуждения ваших потребностей и получения детального расчета. Наши специалисты готовы проконсультировать вас по любым техническим вопросам и предложить оптимальную конфигурацию заказа.
Для получения дополнительной информации о наших возможностях и перечне сертифицированной продукции посетите раздел каталог железнодорожных изделий на нашем сайте.