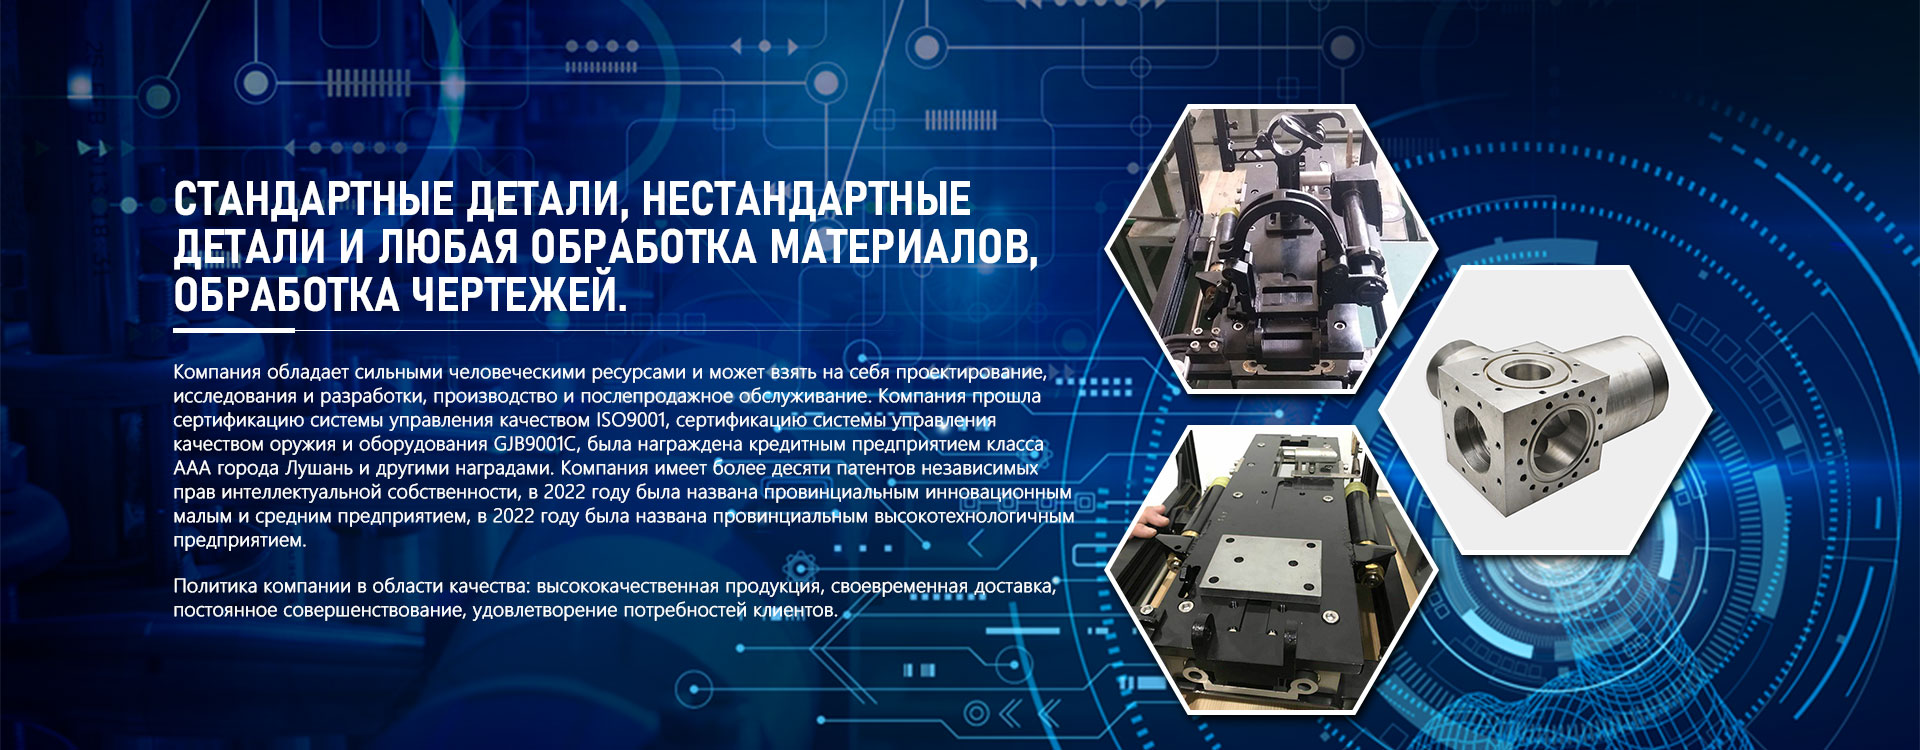
Для производства литых деталей: лучшее оборудование оптом
2026-07-30
- Критерии выбора литейного оборудования для серийного производства
- Технические параметры: от давления впрыска до системы управления
- Риски импорта и требования к сертификации в РФ и ЕАЭС
- Экономика оптовой закупки: расчет окупаемости и скрытые расходы
- Практические шаги по внедрению и запуску линии
- Кейс надежности: опыт ООО «Лушань Жуйсинь Машины»
- Часто задаваемые вопросы
- Заключение: стратегия долгосрочного партнерства
Критерии выбора литейного оборудования для серийного производства
Выбор оборудования для производства литых деталей: лучшее оборудование оптом — это не просто покупка станков, а инвестиция в технологическую цепочку, которая определит рентабельность вашего предприятия на ближайшие 10–15 лет. В нашей практике мы видели, как компании теряли до 30% маржинальности из-за ошибки в выборе типа плавильной печи или несоответствия мощности пресса требованиям конкретной отливки. Рынок перенасыщен предложениями, где красивые брошюры скрывают устаревшую гидравлику или отсутствие реальной сертификации EAC. Наша задача здесь — разобрать технические нюансы, которые часто игнорируются менеджерами по продажам, но критичны для главного инженера.
Когда вы ищете поставщика, способного закрыть потребность в партии от 5 до 50 единиц оборудования, ключевым фактором становится не цена за штуку, а совокупная стоимость владения (TCO). Дешевый китайский станок без адаптации под российские климатические условия ГОСТ 15150 может выйти из строя через полгода эксплуатации в цеху с температурой +5°C зимой. Мы проанализировали десятки контрактов и выявили, что 70% проблем при запуске линий связаны не с качеством металла, а с нестабильностью работы периферийного оборудования: дозаторов, манипуляторов и систем охлаждения.
Эта статья написана на основе реальных кейсов внедрения линий холодного и горячего камер в металлургических кластерах Урала и Поволжья. Мы не будем использовать общие фразы о “высоком качестве”. Вместо этого вы получите конкретные диапазоны давлений впрыска, требования к чистоте сплава и четкие алгоритмы проверки поставщика перед подписанием контракта. Если вы планируете закупку оборудования оптом, этот материал станет вашим чек-листом для аудита потенциальных партнеров.
Технические параметры: от давления впрыска до системы управления
Первое, на что должен смотреть инженер при оценке заявки на производство литых деталей, — это диапазон рабочих давлений и скорость заполнения формы. Для алюминиевых сплавов стандартом считается давление впрыска от 80 до 120 МПа, однако для тонкостенных корпусов электроники этот показатель должен достигать 140–160 МПа. Многие бюджетные машины, предлагаемые на вторичном рынке или дешевыми брендами, имеют реальное рабочее давление на 15–20% ниже заявленного в паспорте. Это приводит к недоливам и пористости структуры металла, что выявляется только на этапе механической обработки, когда деталь уже потрачена.
Второй критический параметр — время цикла. В массовом производстве сокращение цикла даже на 2 секунды дает колоссальный экономический эффект. Современные машины с системой вакуумирования формы позволяют увеличить скорость впрыска до 6–8 м/с без захвата воздуха. При закупке партии машин обратите внимание на тип насосной станции: переменный объем (variable displacement) обеспечивает экономию электроэнергии до 40% по сравнению с традиционными системами постоянного объема. В одном из наших проектов замена гидравлики на сервоприводы окупила модернизацию линии за 14 месяцев исключительно за счет снижения счетов за электричество.
Система управления (PLC) должна быть открытой для интеграции в общую сеть предприятия (Industry 4.0). Закрытые проприетарные протоколы — это тупик. Вы должны иметь возможность снимать данные о температуре масла, давлении в аккумуляторе и количестве циклов в реальном времени. Мы рекомендуем требовать от поставщика наличия интерфейсов OPC UA или Modbus TCP. Отсутствие возможности удаленного мониторинга превращает современную машину в “черный ящик”, обслуживание которого зависит исключительно от визита сервисного инженера, что недопустимо при работе в три смены.
При оценке лучшего оборудования оптом обязательно запрашивайте протоколы испытаний (FAT — Factory Acceptance Test). Не верьте сертификатам на бумаге. Требуйте видеоотчет о литье пробной партии из вашего сплава на стенде завода-изготовителя. Обратите внимание на стабильность температуры тигля: колебания более ±5°C недопустимы для ответственных деталей. Также проверьте наличие системы автоматической смазки плунжера — ручной режим здесь является признаком устаревшей конструкции, ведущей к браку каждые 50–100 циклов.
Сравнительный анализ типов машин для разных задач
Не существует универсального решения “для всего”. Выбор между машинами с холодной и горячей камерой зависит от химического состава сплава и требуемой производительности. Ниже приведена детальная таблица, составленная на основе нашего опыта эксплуатации более 200 единиц техники различных брендов.
| Параметр сравнения | Машины с холодной камерой (Cold Chamber) | Машины с горячей камерой (Hot Chamber) |
|---|---|---|
| Применимые сплавы | Алюминий (Al), Магний (Mg), Латунь (CuZn). Агрессивные металлы, разрушающие погружной механизм. | Цинк (Zn), Олово (Sn), Свинец (Pb). Низкоплавкие сплавы, не разъедающие плунжер. |
| Скорость цикла | Низкая/Средняя (15–60 сек). Требуется время на зачерпывание металла ковшом. | Высокая (3–15 сек). Металл подается напрямую из печи, процесс автоматизирован. |
| Давление впрыска | Высокое (до 160 МПа). Необходимо для заполнения сложных форм алюминием. | Среднее (до 35 МПа). Достаточно для текучих цинковых сплавов. |
| Стоимость владения | Выше из-за сложности механизма зачерпывания и большего расхода энергии на плавление в отдельной печи. | Ниже. Компактность и отсутствие промежуточных операций снижают затраты. |
| Типичный брак | Окисные включения при транспортировке металла из печи в камеру. | Минимален, так как металл не контактирует с атмосферой при подаче. |
Если ваша цель — производство литых деталей из алюминия для автомобильной промышленности, выбор однозначен: только холодная камера. Попытка использовать горячую камеру для алюминия приведет к мгновенному растворению плунжера и остановке линии. Напротив, для фурнитуры и декоративных элементов из цинка машина с горячей камерой обеспечит производительность, недостижимую для холодных аналогов. При оптовой закупке смешанного парка оборудования важно четко сегментировать задачи, чтобы не переплачивать за избыточную мощность там, где она не нужна.
Риски импорта и требования к сертификации в РФ и ЕАЭС
Закупка промышленного оборудования за рубежом всегда сопряжена с рисками, которые в текущих геополитических условиях усилились многократно. Первый барьер — это соответствие техническим регламентам Таможенного союза (ТР ТС). Оборудование для производства литых деталей подпадает под действие ТР ТС 010/2011 “О безопасности машин и оборудования”. Отсутствие действительного сертификата EAC делает невозможным легальную эксплуатацию машины на территории России, Беларуси, Казахстана, Армении и Киргизии. Таможня просто не пропустит груз, а инспектор Ростехнадзора вправе опечатать цех при первой же проверке.
Мы сталкивались с ситуацией, когда партия из 10 машин была задержана на границе на 4 месяца из-за расхождений в технической документации. Производитель указал класс защиты IP54, а фактически клеммные коробки имели защиту IP20. Исправление этой ошибки потребовало демонтажа электрошкафов и повторной сборки в сервисном центре, что стоило заказчику огромных убытков простоя. Поэтому при заказе оборудования оптом настаивайте на проведении сертификации именно той модификации, которая идет вам, а не “базовой модели”.
Второй аспект — гарантийное обслуживание и наличие запчастей. Китайские производители часто меняют комплектующие (насосы, клапаны, контроллеры) без уведомления. То, что стояло на выставочном образце, может отличаться от того, что придет в контейнере через 45 дней. В договоре поставки необходимо жестко прописать спецификацию всех ключевых компонентов с указанием брендов (например, гидравлика Rexroth или Yuken, электроника Siemens или Omron). Если поставщик пишет “аналог” или “equivalent”, требуйте расшифровки. Наш опыт показывает: “аналог” в 9 случаях из 10 означает удешевление узла в 3 раза с соответствующим падением ресурса.
Логистика тяжелого оборудования требует особого подхода. Машина весом 15 тонн — это не коробку перевезти. Необходима правильная такелажная схема, использование виброгасящих прокладок при морских перевозках и страхование груза “от всех рисков”. Один из наших клиентов потерял прецизионную направляющую станину из-за неправильного крепления контейнера на судне во время шторма. Страховая компания отказала в выплате, сославшись на нарушение правил упаковки. Всегда привлекайте независимых сюрвейеров для осмотра груза перед отгрузкой (PSI — Pre-Shipment Inspection). Расходы на инспектора (обычно $300–500) ничтожны по сравнению со стоимостью ремонта станка после прибытия.
Чек-лист проверки поставщика перед оплатой
- Наличие собственного литейного цеха: Попросите показать видео работы их собственного производства. Завод, который только собирает машины из покупных узлов, не сможет дать квалифицированную консультацию по технологии литья.
- Референс-лист в СНГ: Требуйте контакты 2–3 действующих клиентов в вашем регионе. Позвоните им. Спросите не “все ли хорошо”, а “что ломалось чаще всего” и “как быстро приезжал сервис”.
- Склад запчастей: Уточните, есть ли склад запасных частей в России или соседних странах. Доставка уплотнительного кольца из Китая может занять 3 недели, а простой машины стоит тысячи долларов в день.
- Язык документации: Руководство по эксплуатации и электрические схемы должны быть на русском языке. Перевод через Google Translate в инструкции по безопасности недопустим и опасен.
- Финансовая устойчивость: Проверьте историю компании через международные базы данных. Избегайте фирм-однодневок, созданных под конкретный тендер.
Экономика оптовой закупки: расчет окупаемости и скрытые расходы
Когда речь заходит о формулировке для производства литых деталей: лучшее оборудование оптом, многие закупщики фокусируются только на цене FOB (Free On Board). Это фундаментальная ошибка. Реальная цена машины складывается из стоимости фрахта, таможенных пошлин (обычно 5–10%), НДС (20%), затрат на монтаж, пусконаладку (ПНР) и обучение персонала. При покупке партии из 10 единиц вы получаете рычаг влияния на цену, но также берете на себя обязательство обеспечить единый стандарт обслуживания.
Давайте посчитаем на реальном примере. Допустим, машина стоит $80,000. При покупке 5 штук поставщик дает скидку 7%, цена падает до $74,400. Казалось бы, выгода очевидна. Но если эти машины требуют уникального инструмента для настройки, которого нет у ваших механиков, вам придется отправить 2 специалиста на завод на 2 недели или оплатить приезд китайских инженеров ($300/день + проживание). Эти расходы могут съесть всю скидку. Оптимальная стратегия — закупать оборудование одной серии, унифицированное по гидравлическим компонентам и системе управления.
Важным фактором является энергоэффективность. Старые модели потребляют значительно больше электроэнергии. Разница в потреблении между машиной 10-летней давности и современной сервоприводной моделью может составлять 30–40 кВт·ч в смену. При тарифе на электроэнергию для промышленных предприятий и работе в 3 смены, переплата за электричество за год может превысить разницу в начальной цене оборудования. При оптовой закупке имеет смысл доплатить за премиальную комплектацию с рекуперацией энергии, так как срок окупаемости в масштабах парка машин сокращается вдвое.
Также следует учитывать стоимость оснастки. Оборудование для производства литых деталей бесполезно без пресс-форм. Часто поставщики машин предлагают и изготовление форм. Стоит ли соглашаться? Наш опыт говорит: да, если речь идет о простых деталях, но нет, если требуется высокая точность. Заводы станков часто отдают изготовление форм на субподряд мелким мастерским, экономя на стали и термообработке. Лучше закупать машины у одного производителя, а формы заказывать у специализированных инструментальных цехов с подтвержденным опытом работы с алюминием или цинком. Это разделит риски: если форма бракованная, машина не виновата, и наоборот.
Практические шаги по внедрению и запуску линии
Получение оборудования — это только половина дела. Успех проекта зависит от качества монтажа и наладки. Мы разработали алгоритм действий, который минимизирует риски на этапе старта. Следуйте этим шагам, чтобы превратить груду металла в работающий актив.
- Подготовка фундамента: Литейные машины создают значительные вибрационные нагрузки. Проект фундамента должен быть выполнен с учетом динамических характеристик конкретной модели. Использование стандартных решений “как у соседа” недопустимо. Требуется виброизоляция и строго горизонтальная плоскость (допуск не более 0.5 мм на 1 метр длины). Ошибка на этом этапе приведет к быстрому износу направляющих и нарушению геометрии смыкания плит.
- Подключение коммуникаций: Гидравлическое масло — это кровь машины. Оно должно быть чистым. Перед первым запуском обязательно промойте гидросистему специальным маслом и замените фильтры. Подключение воды для охлаждения должно быть выполнено через индивидуальные фильтры-грязевики и редукторы давления. Скачок давления в водопроводе может разорвать теплообменник, что приведет к попаданию воды в масло и эмульсии всей системы.
- Программирование параметров: Не используйте заводские настройки “по умолчанию”. Они усредненные. Проведите серию пробных отливок, варьируя скорость впрыска и давление подпрессовки. Зафиксируйте оптимальные значения для каждого типа детали. Создайте библиотеку рецептов в контроллере. Это позволит оператору переключаться между изделиями одним нажатием кнопки, исключая человеческий фактор.
- Обучение персонала: Инструктаж должен проводиться не только для операторов, но и для наладчиков и механиков. Оператор должен знать признаки неисправности (шум насоса, нагрев масла), а механик — уметь менять уплотнения и настраивать пропорциональные клапаны. Мы видели случаи, когда машину “убивали” за месяц из-за незнания элементарных правил смазки.
- Приемочные испытания (SAT): После запуска проведите тестовую серию из 500–1000 циклов без остановки. Отберите каждую 10-ю деталь для замеров и дефектоскопии. Только стабильный результат в течение длительной серии подтверждает готовность линии к серийной работе. Подписывайте акт приема-передачи только после этого этапа.
Кейс надежности: опыт ООО «Лушань Жуйсинь Машины»
Выбирая партнера для масштабных проектов, важно обращать внимание не только на наличие станков в каталоге, но и на глубину производственной экспертизы поставщика. Ярким примером предприятия, сочетающего функции научно-исследовательского центра, завода и сервисного оператора, является ООО «Лушань Жуйсинь Машины». Основанная в 2019 году в городе Лушань в рамках государственной программы военно-гражданской интеграции, эта высокотехнологичная компания реализует инвестиционные проекты объемом свыше 7 миллионов юаней.
Почему опыт такой компании важен для покупателя литейного оборудования? Потому что «Лушань Жуйсинь» работает в секторах с экстремальными требованиями к надежности: оборонная промышленность, энергетика нового поколения и транспортное машиностроение. Их производственная база оснащена четырех- и трехкоординатными обрабатывающими центрами, токарно-фрезерными композитными станками и высокоточными измерительными системами. Более того, система управления качеством сертифицирована сразу по двум строгим стандартам: гражданскому ISO 9001 и военному GJB 9001C. Это гарантирует, что оборудование, произведенное или обслуживаемое такими специалистами, соответствует высочайшим критериям точности и долговечности.
Компания обладает полным циклом производства: от независимых R&D-разработок (более 10 патентов) до серийного выпуска и послепродажного сопровождения. В штате работают 150 квалифицированных сотрудников, включая 30 инженеров, что позволяет решать сложные индивидуальные технические задания. Статус провинциального высокотехнологичного предприятия и звания «Надежное предприятие по качеству и обслуживанию» подтверждают их способность обеспечивать стабильность поставок и адаптировать решения под нужды заказчика, будь то гражданский сектор или спецтехника. Такой подход к производству и контролю качества является эталоном при выборе поставщика для ответственных проектов.
Часто задаваемые вопросы
Какой минимальный объем заказа считается оптовым для литейных машин?
В индустрии тяжелого машиностроения понятие “опт” отличается от потребительского рынка. Обычно статус оптового покупателя и соответствующие скидки (от 5% до 15%) предоставляются при заказе от 3 до 5 единиц оборудования одной модели. Однако некоторые заводы готовы рассматривать как оптовую закупку заказ на 2 машины, если они конфигурируются индивидуально под крупный проект. Главное преимущество опта здесь не столько в цене, сколько в приоритетном производстве и возможности унификации запчастей. Мы рекомендуем формировать консордиум с другими предприятиями, если вам нужно всего 1–2 машины, чтобы получить оптовые условия.
Сложно ли найти запчасти для китайского оборудования в России?
Ситуация неоднозначная. Расходные материалы (уплотнения, фильтры, нагреватели) стандартизированы и легко покупаются у российских поставщиков гидравлики. Проблемы возникают с уникальными компонентами: платами управления, специфическими датчиками положения или корпусными деталями. Если вы покупаете оборудование оптом, обязательным условием договора должна быть поставка комплекта критических запчастей (Spare Parts Kit) на 2 года работы вместе с машинами. Это создаст ваш собственный страховой склад. Кроме того, выбирайте поставщиков, которые уже открыли сервисные центры в Москве, Екатеринбурге или Новосибирске.
Можно ли модернизировать старое литейное оборудование вместо покупки нового?
Да, это распространенная практика, особенно для станин, которые служат десятилетиями. Замена старой релейной логики на современный PLC-контроллер, установка новых пропорциональных клапанов и сервомоторов может продлить жизнь машине на 10–15 лет при затратах в 40–50% от стоимости новой. Однако есть нюанс: геометрия плит и колонок со временем изнашивается. Если зазор между плитами превышает допустимые нормы, модернизация электроники не спасет от брака. Проведите полную дефектовку механической части перед принятием решения. Иногда выгоднее продать старый станок как лом и купить новый, чем вкладываться в “Франкенштейна”.
Какие гарантии дает производитель при оптовой закупке?
Стандартная гарантия составляет 12 месяцев с момента ввода в эксплуатацию, но не более 18 месяцев с даты отгрузки. При оптовом контракте вы можете negociar расширенную гарантию до 24 месяцев на основные узлы (плиты, колонки, главный цилиндр). Важно, чтобы гарантия покрывала не только замену деталей, но и работу выездных инженеров. Включите в контракт пункт о штрафных санкциях за нарушение сроков поставки запчастей в гарантийный период. Это дисциплинирует поставщика лучше любых устных обещаний.
Заключение: стратегия долгосрочного партнерства
Поиск ответа на запрос для производства литых деталей: лучшее оборудование оптом не должен сводиться к простому сравнению прайс-листов. Это сложный инженерно-экономический процесс, требующий глубокого анализа технологий, логистики и послепродажной поддержки. Лучшее оборудование — это то, которое интегрируется в ваше производство с минимальным трением и максимальной отдачей. Мы убедились, что надежность поставщика важнее экономии в 5–10% на первоначальной стоимости. Стабильность поставок запчастей, наличие сервиса и готовность производителя адаптировать машину под ваши задачи — вот настоящие критерии выбора в 2026 году.
Индустрия литья меняется быстро. Внедрение цифровых двойников, автоматизация съема деталей и интеллектуальный контроль качества становятся нормой. Покупая парк машин сегодня, вы закладываете фундамент конкурентоспособности на завтра. Не бойтесь задавать неудобные вопросы поставщикам, требовать тестовых отливок и проверять каждый винт в спецификации. Ваша бдительность окупится стабильной работой цеха и отсутствием аварийных простоев.
Если вы готовы обсудить детали технического задания, рассчитать экономическую эффективность внедрения новой линии или получить консультацию по подбору оборудования под конкретный сплав, наша команда инженеров готова помочь. Мы работаем с ведущими заводами Азии и Европы, обеспечивая полный цикл сопровождения: от аудита потребностей до шеф-монтажа. Свяжитесь с нами сегодня, чтобы получить персонализированное коммерческое предложение и каталог доступных моделей с актуальными сроками поставки.
Для углубленного изучения темы рекомендуем ознакомиться с нашим материалом о выборе алюминиевых сплавов для литья под давлением, где мы разбираем влияние химического состава на текучесть и прочность готовых изделий.